

Sonda nasojejunal de triplo lúmen: a maestria por trás de uma transição de diâmetro suave.
Data de lançamento: 18/09/2026
A maestria por trás de uma transição de diâmetro suave
e o que isso significa para o fluxo de trabalho da sua UTI.
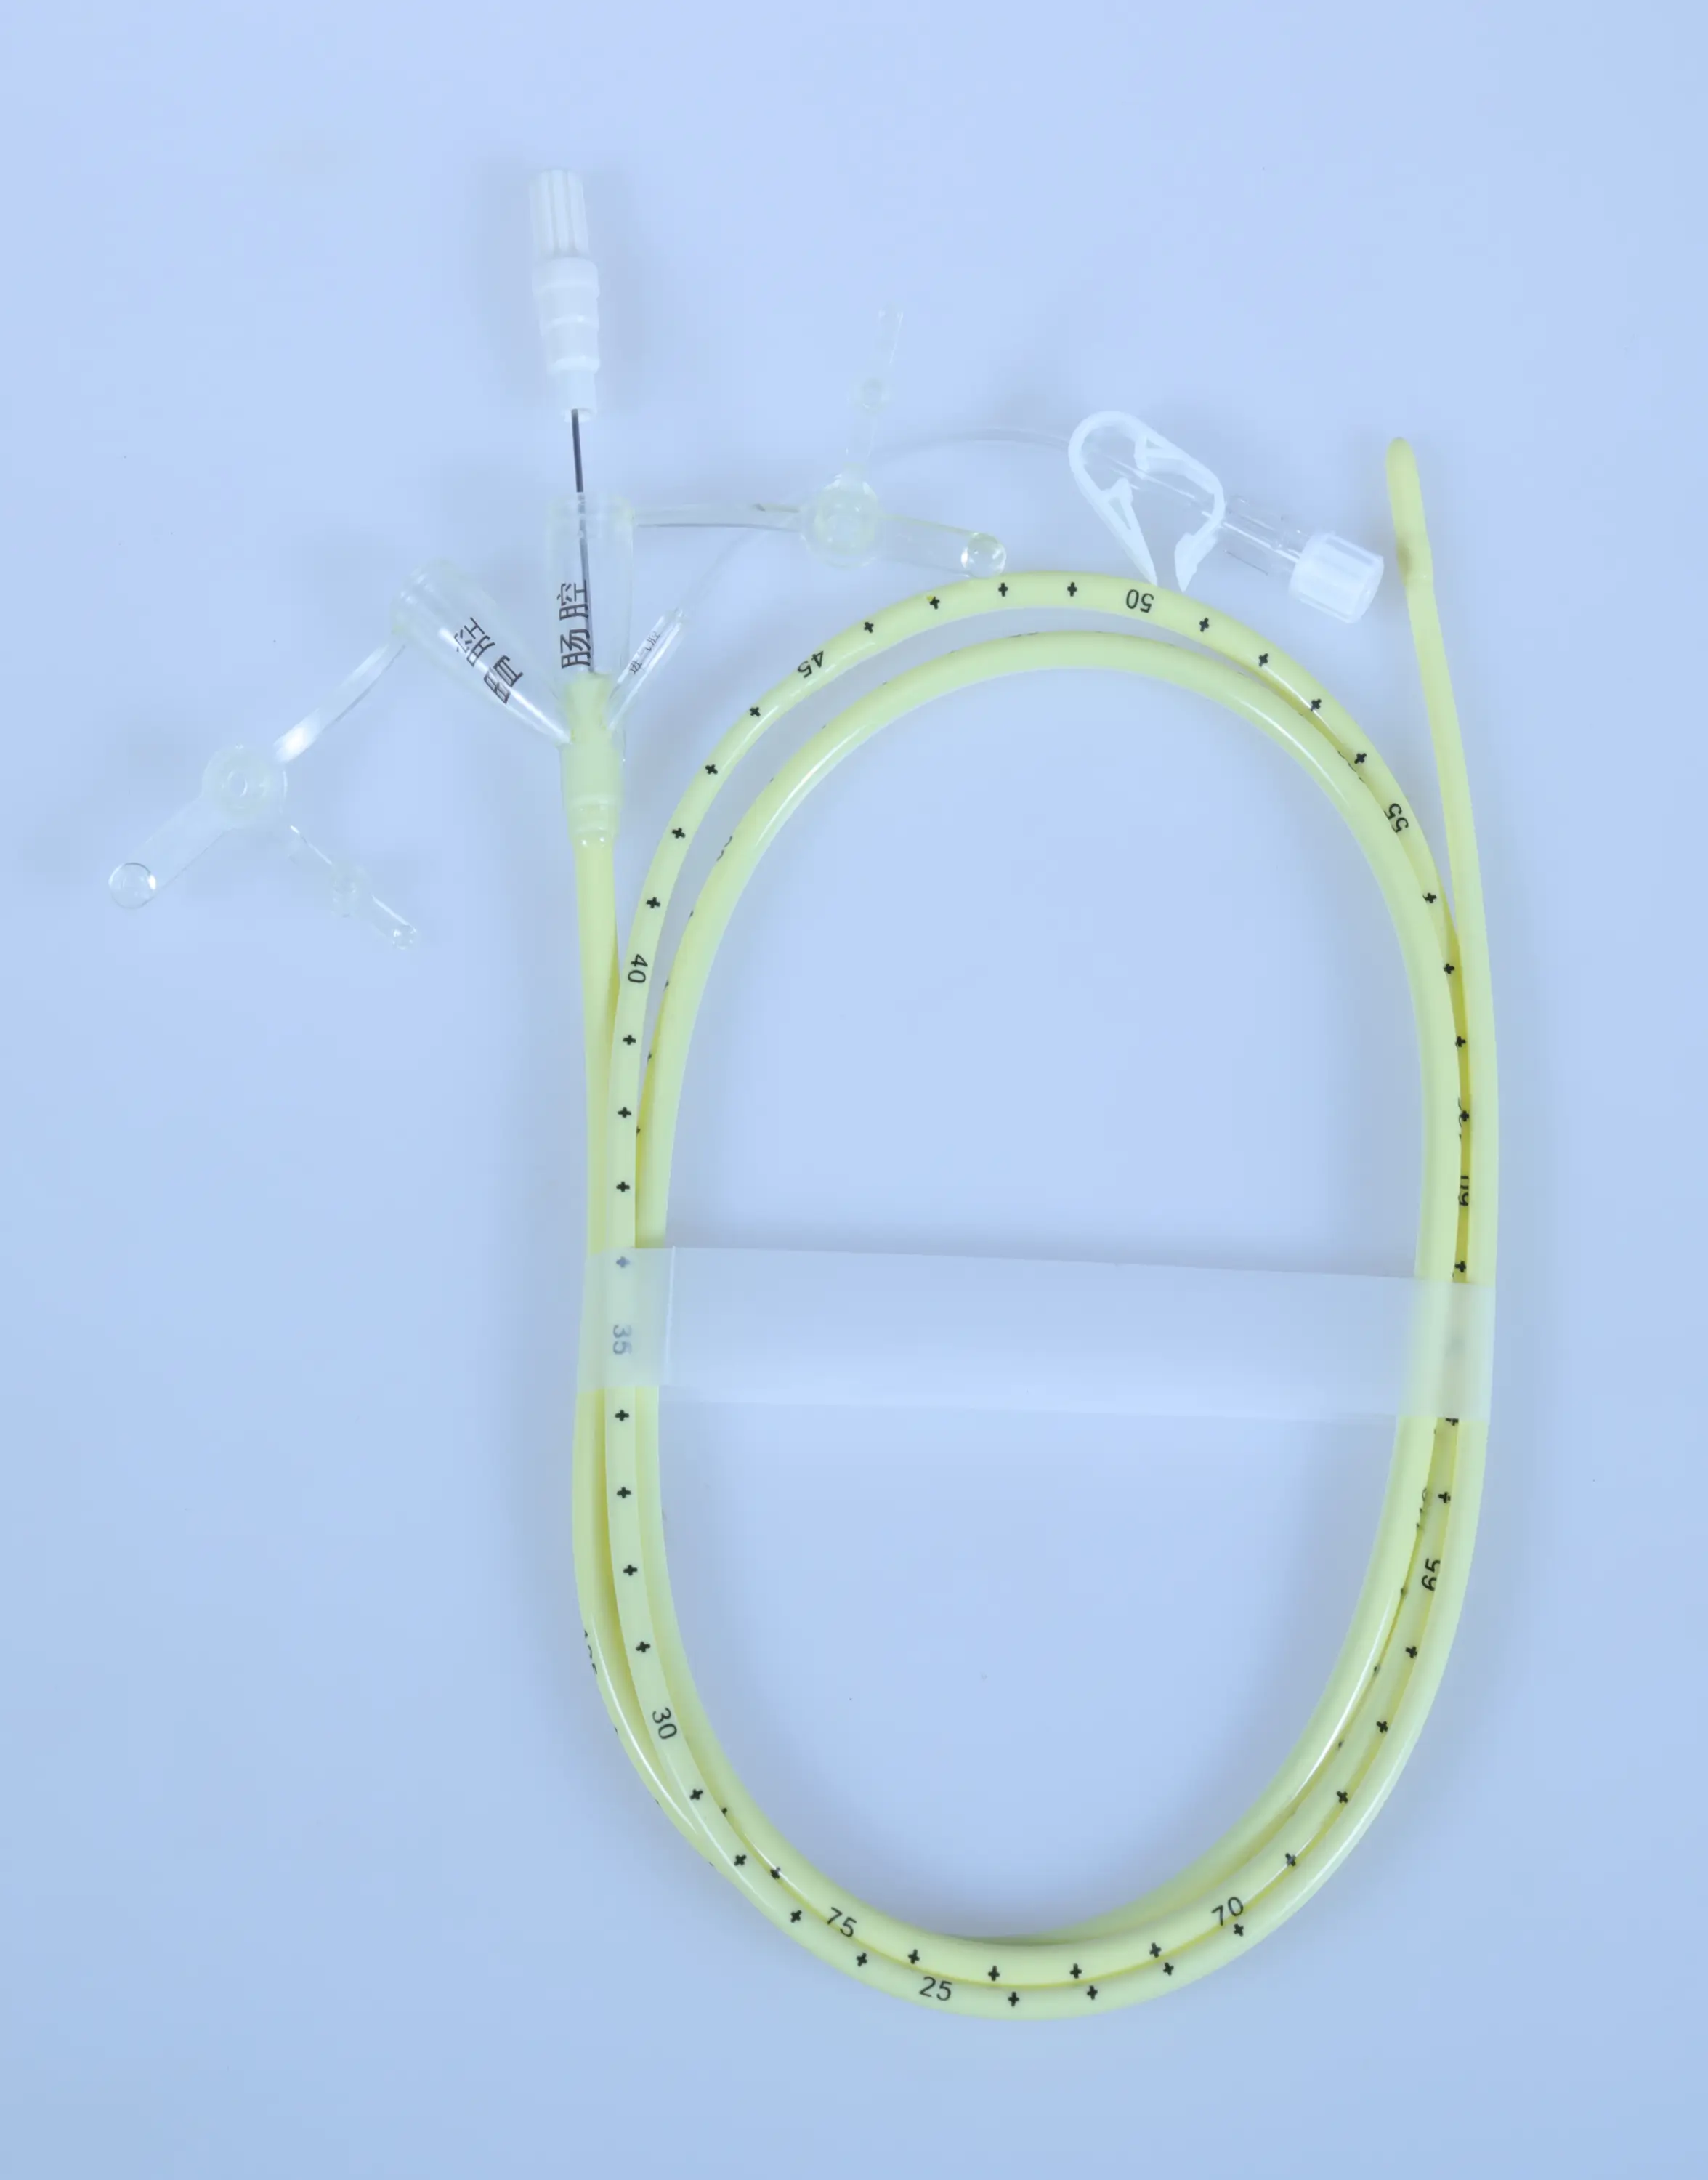
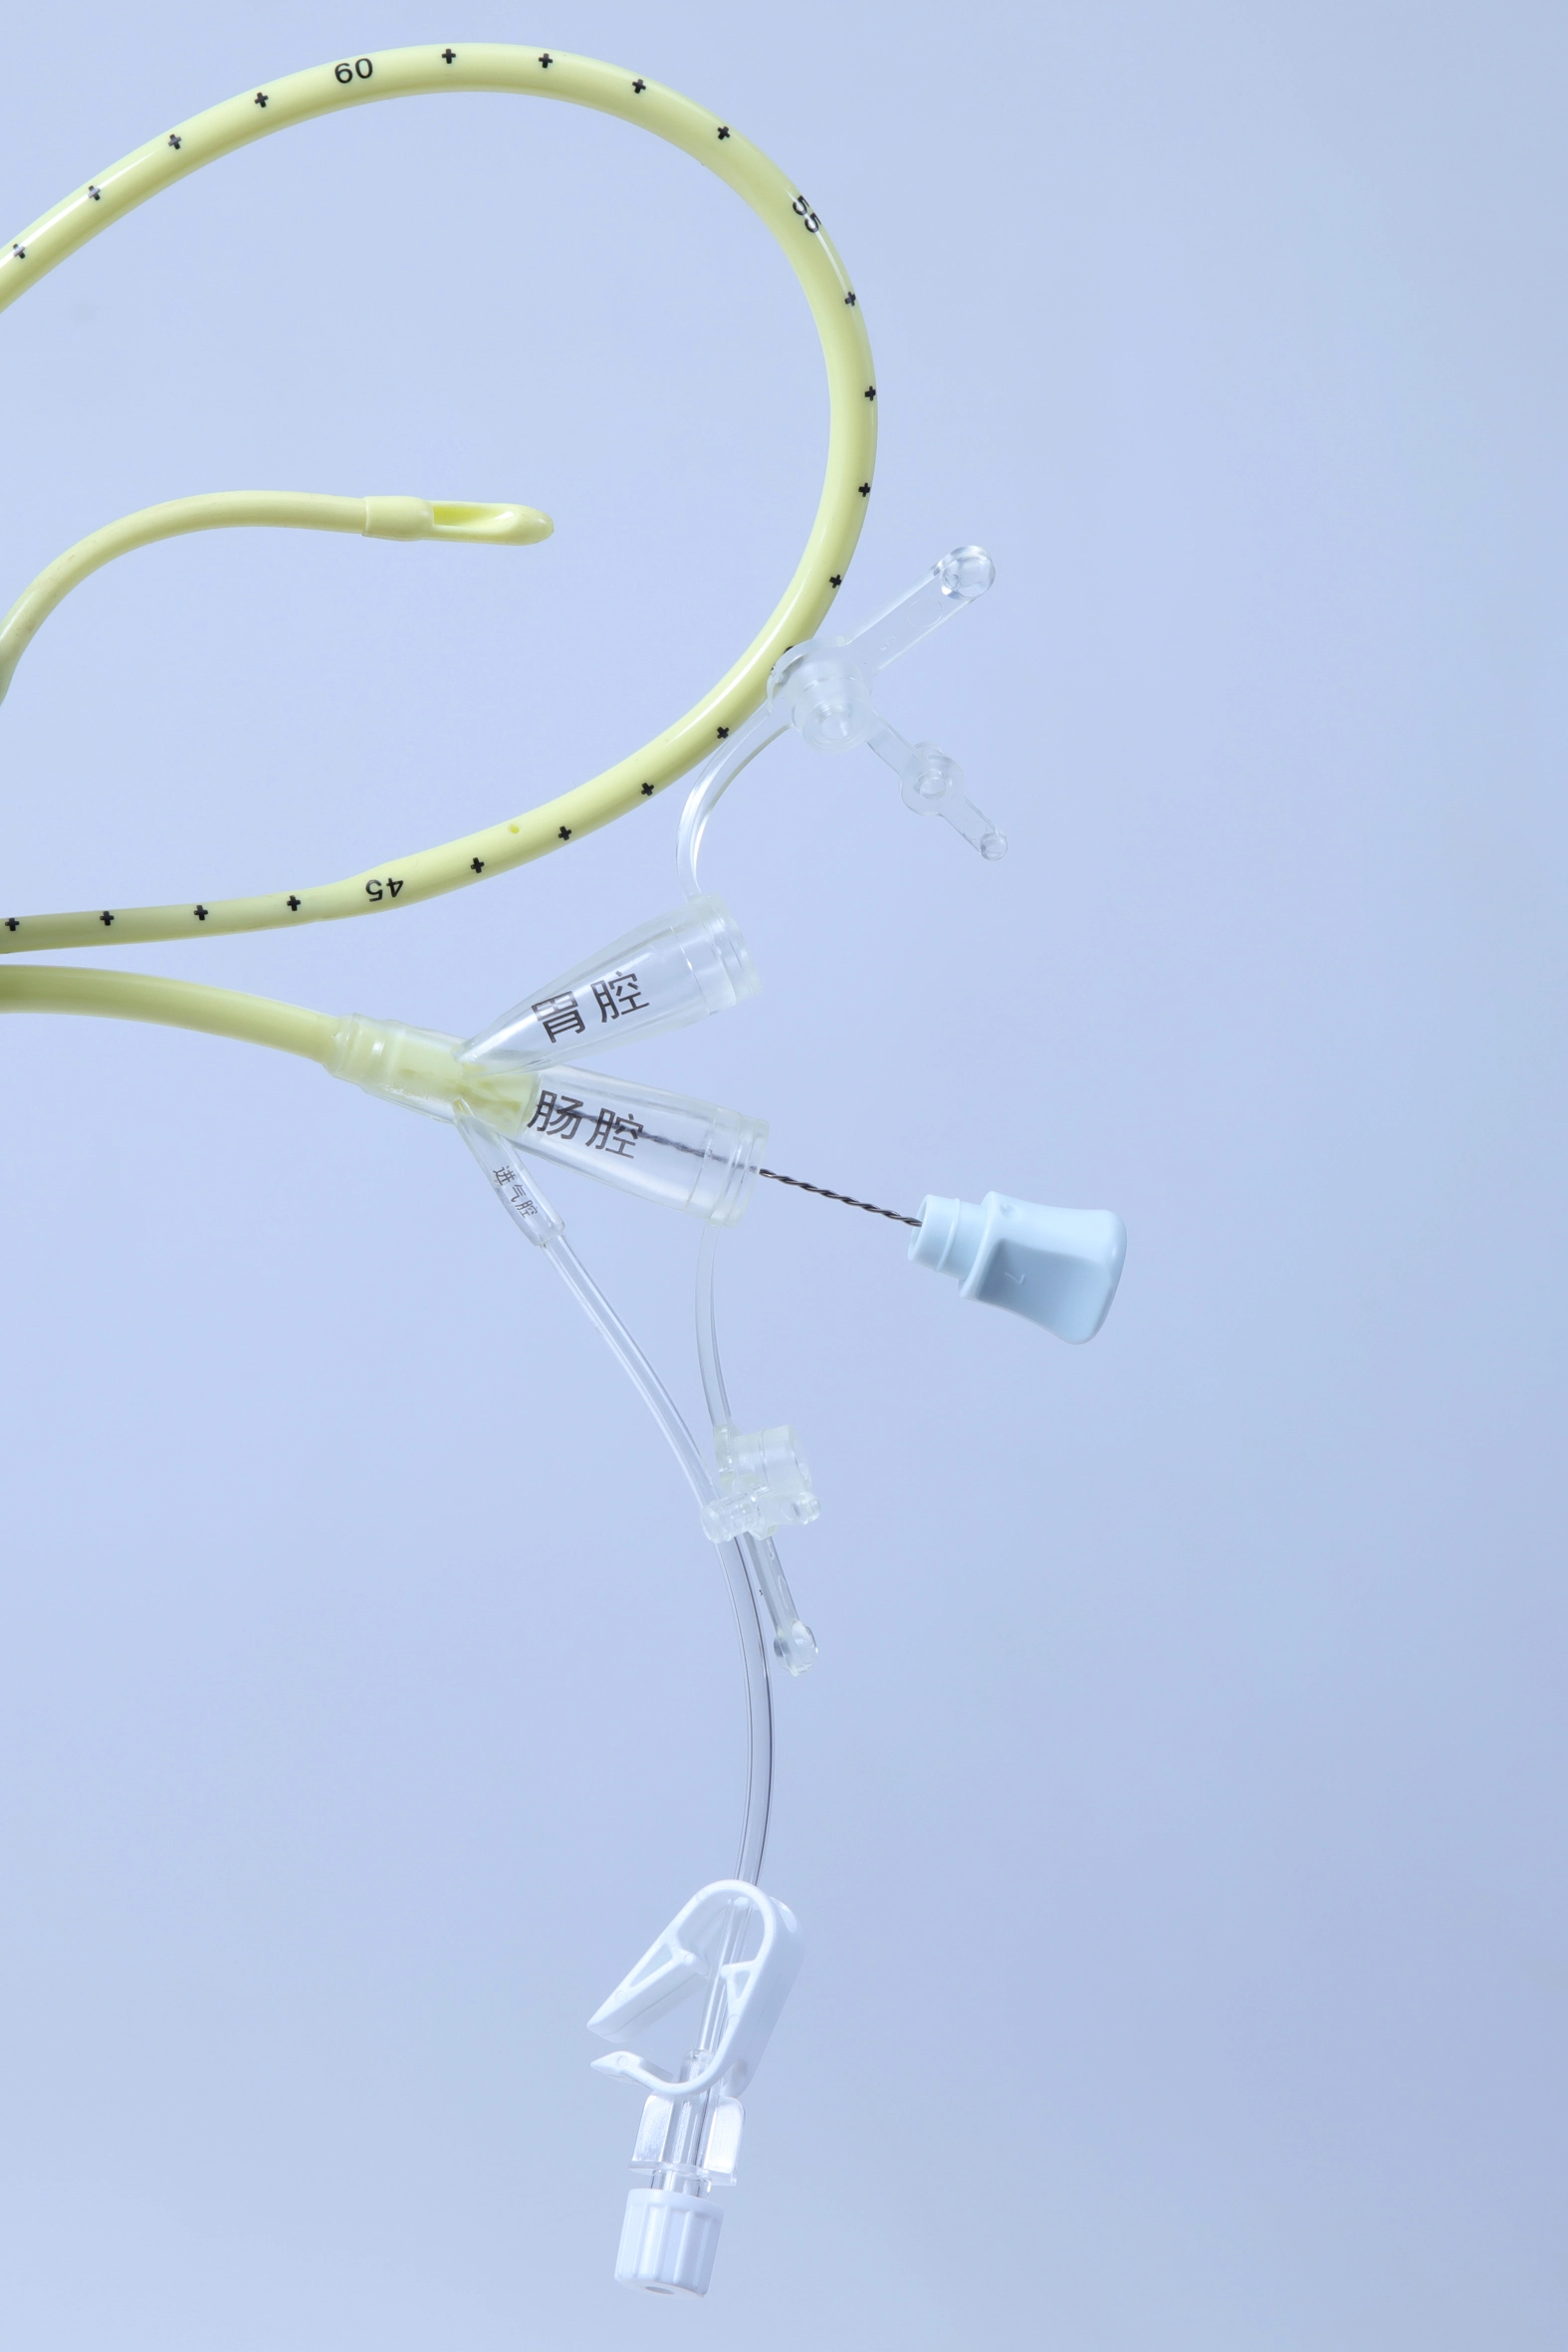
A tubo nasojejunal de triplo lúmen Tem que realizar duas tarefas simultaneamente: descompressão gástrica e alimentação jejunal.
O verdadeiro desafio de engenharia, no entanto, não é simplesmente criar três lúmens separados. A questão central reside no que acontece na pequena transição onde a seção gástrica de três lúmens se transforma em uma seção jejunal de lúmen único.
Muitos problemas que surgem posteriormente no uso clínico podem ter origem neste pequeno, porém crítico, ponto de transição. É por isso que nossos engenheiros investiram esforços consideráveis no desenvolvimento e controle da geometria interna desta seção.
Por que a transição de diâmetro é tão desafiadora?
Três lúmens precisam se tornar um.
Isso parece simples, mas a transição precisa ser controlada não apenas mecanicamente, mas também funcionalmente. Uma vez que os dois lúmens adicionais terminam, o lúmen de alimentação ainda precisa permanecer aberto e desobstruído.
Degraus internos, juntas de solda ou mudanças repentinas no diâmetro do tubo podem criar áreas onde os fluidos nutricionais podem se acumular e secar com o tempo. Essas áreas podem contribuir para o bloqueio do tubo.
O desafio reside no fato de que defeitos internos são frequentemente difíceis de detectar externamente. Testes de rotina em fábrica podem não revelar todos os problemas sutis, e alguns podem se tornar aparentes somente após o tubo permanecer instalado por um longo período.
Isso faz da seção de transição um dos detalhes mais importantes no projeto de um tubo nasojejunal de triplo lúmen.
 ⤢
 ⤢
 ⤢
Soldagem em etapas versus transição interna suave
Há mais de uma maneira de fazer a transição de três lúmens para um.
A soldagem escalonada é uma abordagem consolidada para alterar o diâmetro de um cateter ou tubo. Diferentes seções do tubo são unidas por meio de uma solda axial, criando um degrau na junção. O processo é maduro e amplamente utilizado, mas o perfil interno resultante não é completamente contínuo.
Nossa abordagem é diferente.
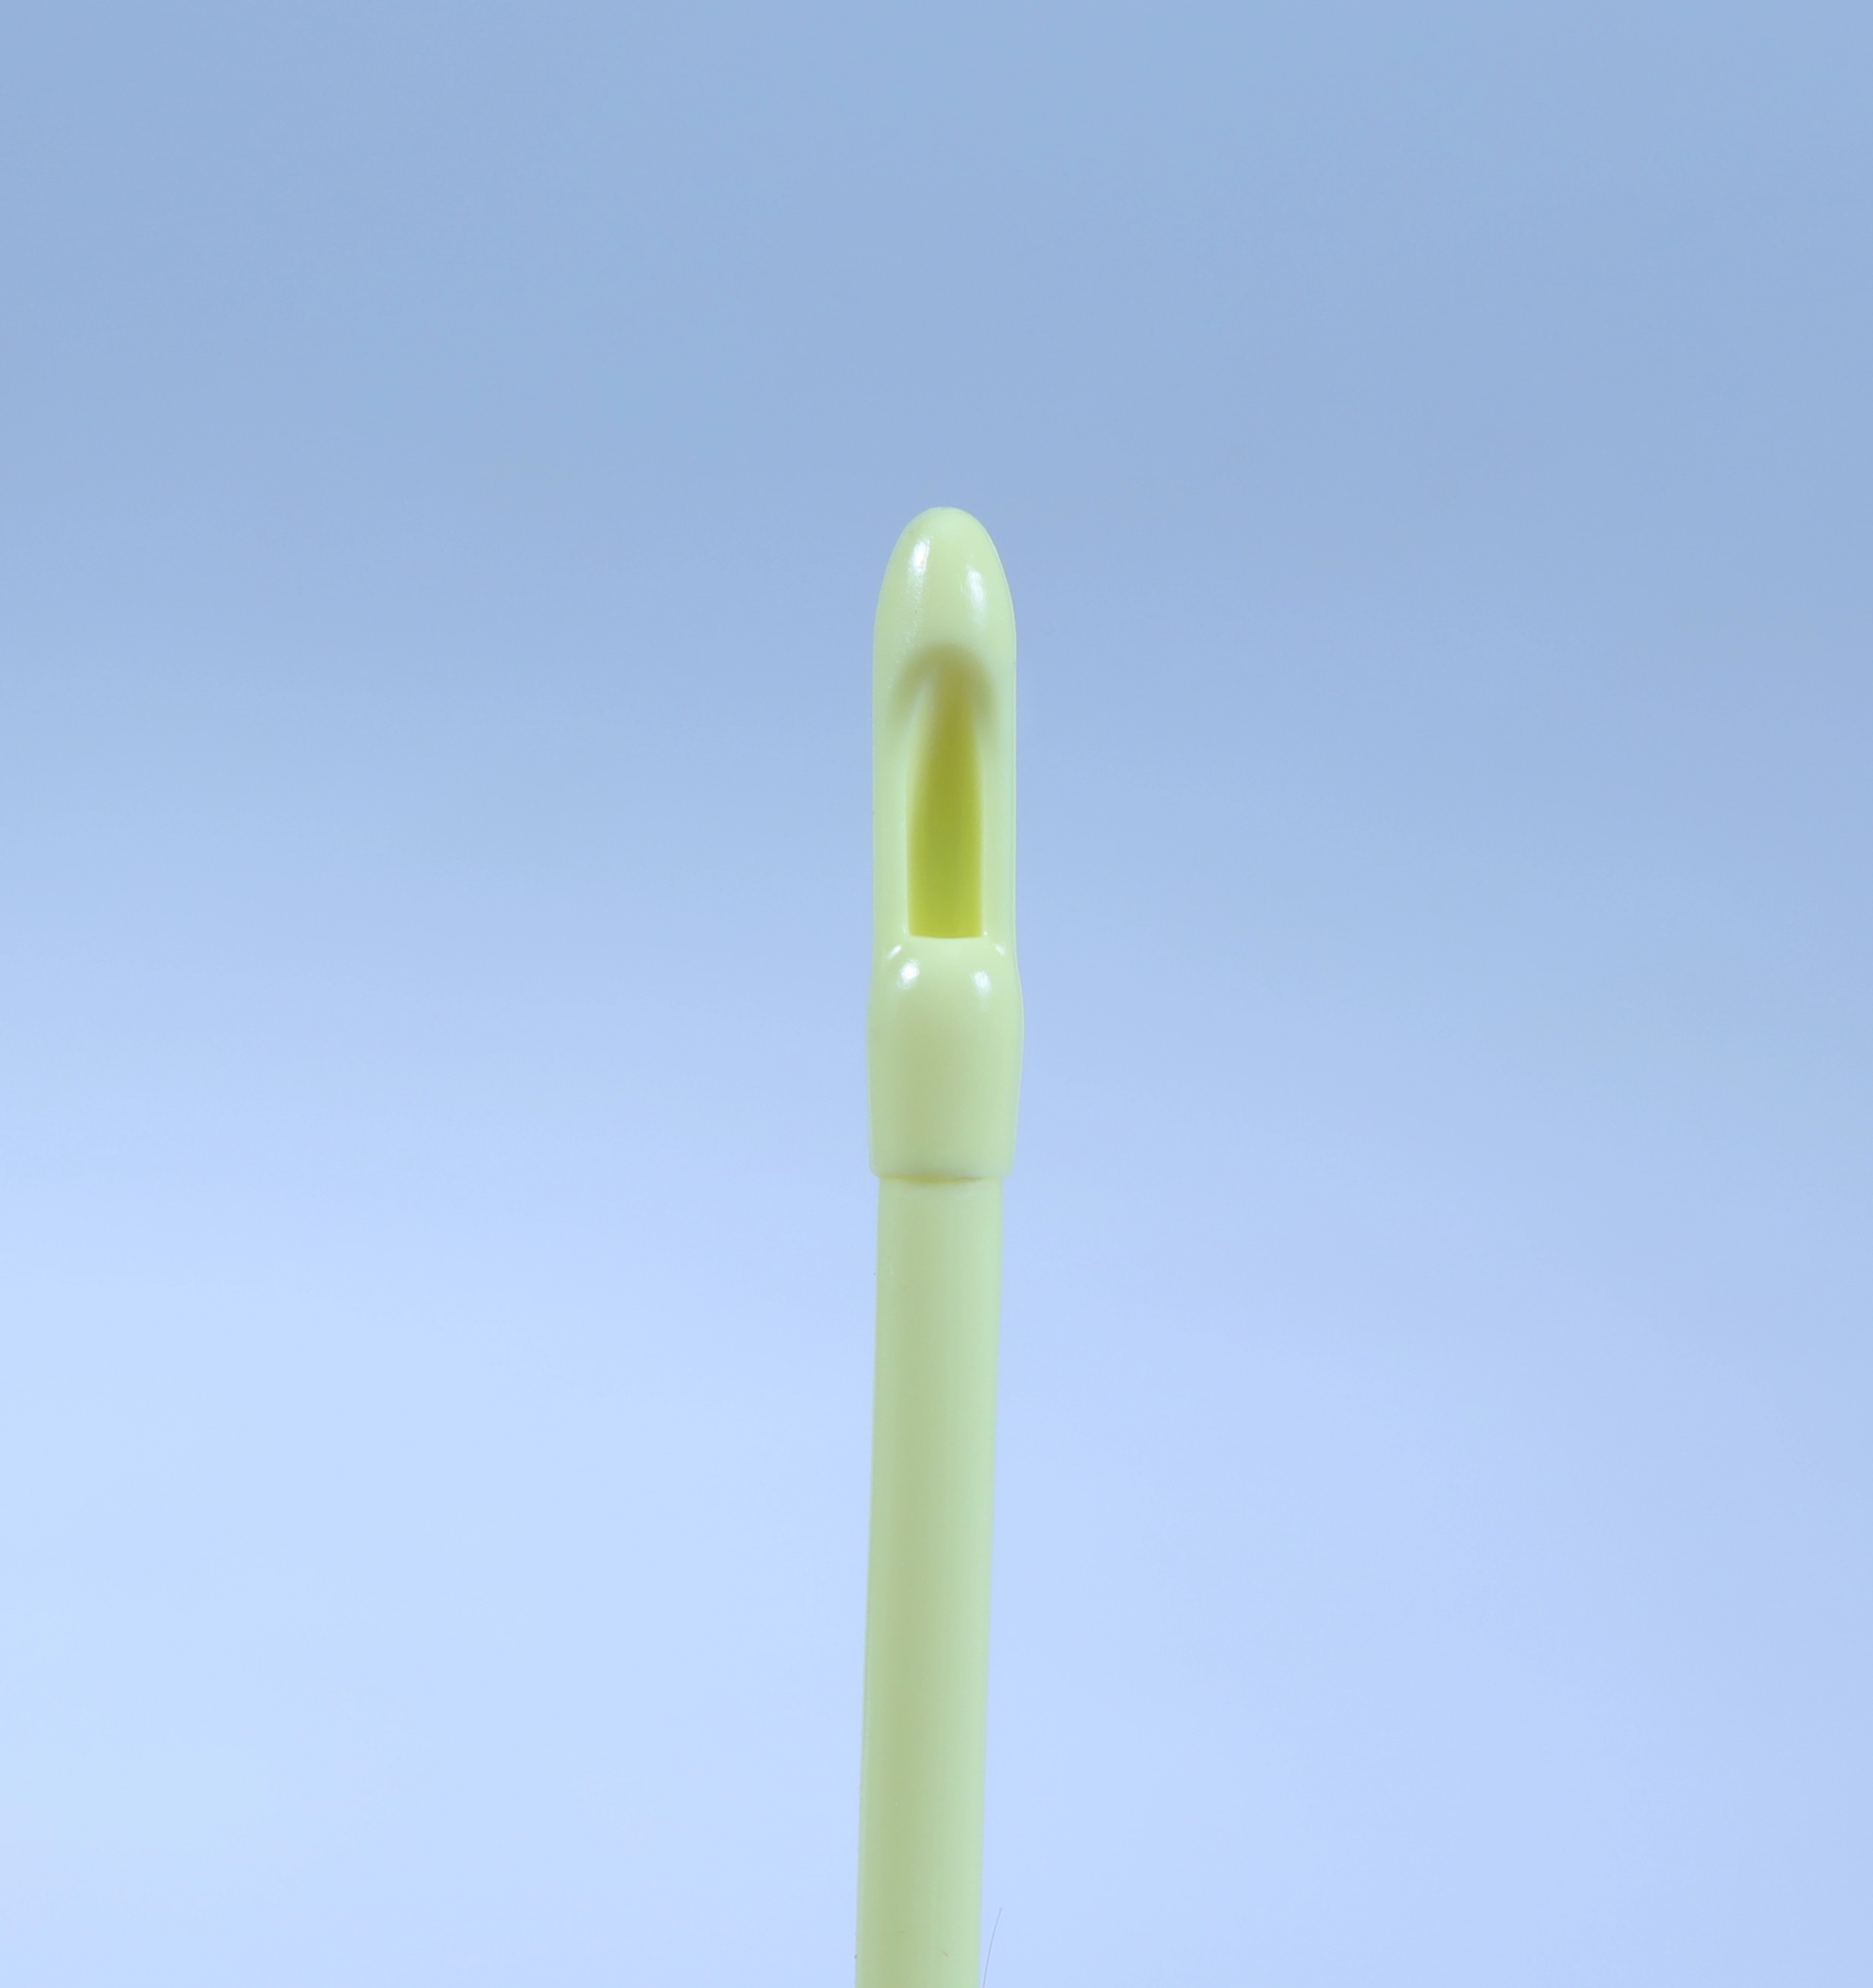
Para a mesma transição de três lúmens para um único lúmen, utilizamos um perfil interno suave, projetado sem degrau interno. Esse processo de transição de diâmetro e lúmen variáveis foi patenteado.
Comparação lado a lado
| Aspecto de design | Soldagem escalonada | Processo de Transição Suave |
|---|---|---|
| Transição interna | Solda axial com degrau interno | Perfil interno suave, sem degrau. |
| Potencial para alimentação com resíduos | Podem acumular-se resíduos ao redor da área soldada. | Projetado para minimizar áreas potenciais de retenção de resíduos. |
| Patência de longo prazo | O desempenho pode mudar com o tempo de permanência prolongado. | Projetado para manter uma passagem interna contínua |
| Personalização | Limitado pelo processo de soldagem | A configuração do lúmen, o diâmetro externo e o comprimento podem ser personalizados. |
Soldagem escalonada Em si, trata-se de uma técnica de fabricação consolidada e não deve ser automaticamente considerada um projeto defeituoso.
A principal diferença reside no que acontece quando o lúmen de alimentação precisa continuar funcionando após o término dos outros dois lúmens. Nesse ponto, o perfil interno da transição torna-se uma parte importante do projeto geral do tubo.
O que você não vê: decisões de qualidade tomadas no chão de fábrica
Um tubo finalizado pode parecer liso, limpo e perfeitamente formado.
Mas muitas das decisões que determinam o desempenho de um tubo médico em uso real nunca aparecem em um folheto informativo do produto. Elas são tomadas na linha de produção, no laboratório e durante as revisões internas de controle de qualidade.
 ⤢
O seccionamento em lote revela rugas internas.
Um lote de sondas nasojejunais de triplo lúmen com diâmetro variável passou por todo o processo de inspeção de rotina. Cada unidade foi aprovada nas verificações necessárias, incluindo inspeção visual, teste de fluxo de ar e teste de pressão hidrostática.
Os produtos acabados já estavam embalados e aguardando envio. Enquanto isso, a equipe de vendas estava sob pressão do cliente para cumprir o cronograma de entrega.
No entanto, de acordo com o procedimento de controle de qualidade estabelecido, a amostragem destrutiva da seção transversal ainda era necessária.
Quando um engenheiro cortou o tubo longitudinalmente e colocou as amostras na bancada de inspeção, um problema tornou-se visível.
Um pequeno número de tubos apresentava rugas sutis escondidas na seção de transição.
A superfície externa estava lisa. Testes de rotina de fluxo de ar e pressão não detectaram o problema.
Mas a equipe compreendeu a possível preocupação. Se um tubo desse tipo fosse usado clinicamente, os resíduos de proteína na solução de alimentação poderiam se acumular gradualmente nessas minúsculas irregularidades internas ao longo do tempo, contribuindo potencialmente para o bloqueio.
A revisão interna rapidamente se tornou uma decisão difícil.
Uma opção seria remover manualmente as peças defeituosas e enviar o restante do lote. Isso protegeria o cronograma de entrega e limitaria a perda imediata.
O controle de qualidade e a área de P&D tinham uma visão diferente.
As rugas internas não puderam ser identificadas com segurança a partir do exterior. A triagem manual não garantia a remoção de todos os tubos afetados.
A decisão final foi simples: sem triagem, sem rebaixamento — todo o lote foi reprocessado.
A produção foi temporariamente interrompida. Os engenheiros permaneceram no chão de fábrica durante duas noites consecutivas, ajustando repetidamente o equipamento de extrusão e otimizando os parâmetros de controle dinâmico em torno das ferramentas da seção de transição.
O objetivo não era simplesmente detectar o defeito após a produção. Era abordar as condições de fabricação que poderiam criá-lo em primeiro lugar.
O cronograma de entrega teve que ser adiado. A fábrica absorveu os custos adicionais de material e mão de obra, além da pressão de gerenciar as expectativas do cliente.
Mas não estávamos dispostos a repassar uma preocupação invisível com a qualidade para os distribuidores ou usuários clínicos.
 ⤢
O feedback sobre vazamentos clínicos leva a um novo procedimento operacional padrão para testes.
Outro exemplo começou com o feedback de uma enfermeira da linha de frente.
Em um pequeno número de casos, observou-se um vazamento mínimo ao redor do conector após a tubulação ter sido submetida a sucção com pressão negativa e flexão repetida.
A primeira hipótese foi que o componente conector poderia ser o responsável.
A equipe testou vários lotes de componentes de conectores. Mesmo assim, vazamentos ocasionais continuaram a ocorrer.
Em vez de encerrar o assunto por ali, a equipe de P&D decidiu reproduzir as condições reais encontradas em um ambiente de UTI.
A equipe foi além dos testes estáticos de vazamento exigidos pela norma aplicável e simulou repetidamente ciclos de flexão e pressão negativa.
Após extensos testes, o mecanismo subjacente ficou mais claro.
Quando o tubo era dobrado sob carga, a seção de transição podia sofrer deformações extremamente pequenas, imperceptíveis a olho nu. A tensão resultante podia se propagar ao longo do tubo em direção ao conjunto do conector, afetando potencialmente a vedação e causando vazamentos.
A norma vigente não exigia essa condição específica de teste combinado de flexão e pressão negativa.
Nossa abordagem foi simples: se o produto é usado clinicamente dessa forma, é assim que devemos testá-lo.
Posteriormente, a fábrica atualizou seu Procedimento Operacional Padrão (POP) de inspeção interna. Simulações combinadas envolvendo pressão negativa, flexão e torção foram formalmente adicionadas ao processo de teste obrigatório.
O tempo adicional de teste e o desgaste do equipamento nunca aparecerão em um folheto do produto ou em uma tabela de especificações.
Mas esses controles adicionais têm como objetivo ajudar os clientes OEM e os distribuidores a reduzir o risco de reclamações posteriores.
 ⤢
Controle de matéria-prima: quando o TPU com qualidade limítrofe é rejeitado
O equilíbrio entre os prazos de entrega e os requisitos de qualidade pode surgir mesmo antes do início da produção.
Em um dos casos, um lote de TPU de grau médico chegou com propriedades medidas próximas aos limites dos critérios internos de aceitação da fábrica.
A equipe de produção calculou que, ajustando a temperatura de extrusão e a velocidade da máquina, ainda seria possível fabricar tubos acabados que atendessem aos requisitos de aparência e inspeção de rotina, mantendo o pedido dentro do prazo.
O departamento de P&D discordou veementemente.
A extrusão de diâmetro variável, de três lúmens para um, é altamente sensível à uniformidade do material fundido. O material que opera próximo ao limite de aceitação interno pode não apresentar problemas óbvios durante a produção, mas pode amplificar as variações potenciais na espessura da parede ao redor da seção de transição.
Mesmo que os produtos acabados passassem pela inspeção de saída, o risco a longo prazo em condições clínicas de uso contínuo seria difícil de quantificar.
A decisão final foi rejeitar todo o lote de matéria-prima.
A produção foi interrompida até a chegada de um novo lote.
O pedido atrasou e o cronograma de produção teve que ser reorganizado.
Mas o nosso princípio é claro:
Os cronogramas de entrega podem ser discutidos e ajustados. A segurança clínica a longo prazo é algo que não abrimos mão.
Essas decisões raramente chegam aos materiais de marketing.
Um distribuidor que analisa relatórios de inspeção ou examina amostras acabadas pode nunca ver o que aconteceu nos bastidores.
No entanto, a capacidade de um tubo nasojejunal funcionar de forma consistente durante todo o período de permanência previsto pode depender precisamente dessas decisões de qualidade invisíveis.
O que isso significa para os parceiros de fabricação e distribuição?
Se seus clientes trabalham em unidades de terapia intensiva ou em cuidados pós-operatórios, a diferença entre um tubo bem controlado e um produto comum pode se tornar mais evidente durante o uso prolongado.
Para parceiros OEM e de distribuição, o nosso tubo nasojejunal de triplo lúmen Pode ser personalizado para atender a diferentes requisitos de aplicação.
O conector é especificado como estando em conformidade com os requisitos para conectores de pequeno diâmetro sob a norma ISO 80369-1.
Personalização
- Configuração do lúmen
- diâmetro externo
- Comprimento do tubo
- Design de ponta
- Tipo de conector
Material
- TPU de grau médico
- Amacia à temperatura corporal.
- Permanência de até 30 dias
- Adequado para uso a longo prazo.
- Sem látex
Conformidade
- ISO 13485
- Boas Práticas de Fabricação (BPF)
- NMPA
- FDA
- CE