

أنبوب أنفي معوي ثلاثي التجويف: الحرفية وراء الانتقال السلس في القطر
تاريخ الإصدار: 18 سبتمبر 2026
الحرفية الكامنة وراء الانتقال السلس في القطر
وماذا يعني ذلك بالنسبة لسير العمل في وحدة العناية المركزة الخاصة بك؟
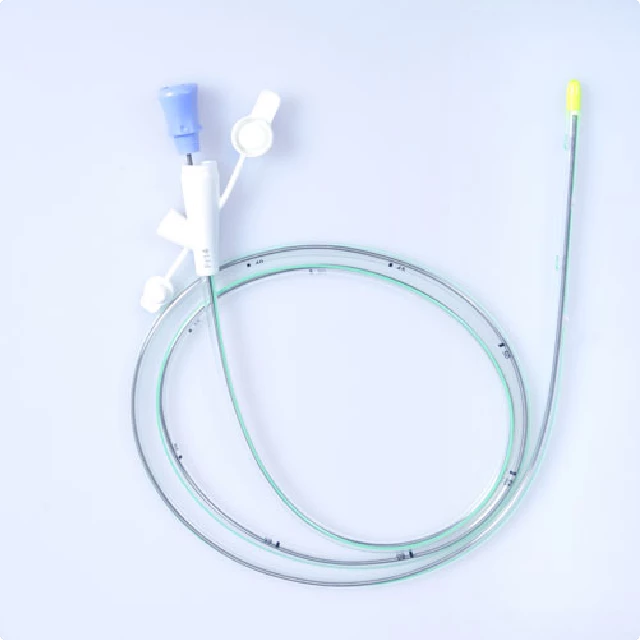
A أنبوب أنفي صائمي ثلاثي التجويف عليه أن يقوم بوظيفتين في نفس الوقت: تخفيف الضغط المعدي والتغذية المعوية.
لكن التحدي الهندسي الحقيقي لا يكمن ببساطة في إنشاء ثلاثة تجاويف منفصلة، بل فيما يحدث عند نقطة التحول القصيرة حيث يتحول الجزء المعدي ذو التجاويف الثلاثة إلى جزء صائمي ذي تجويف واحد.
قد تنشأ العديد من المشاكل التي تظهر لاحقًا في الاستخدام السريري عند هذه النقطة الانتقالية الصغيرة ولكن الحاسمة. ولهذا السبب، استثمر مهندسونا جهودًا تطويرية كبيرة في التحكم بالهندسة الداخلية لهذا الجزء.
لماذا يُعدّ الانتقال بين الأقطار أمراً بالغ الصعوبة؟
يجب أن تصبح ثلاثة لومن لومن لومن واحداً.
يبدو الأمر بسيطاً، لكن عملية الانتقال تحتاج إلى تحكم ليس فقط ميكانيكياً، بل وظيفياً أيضاً. فبعد انتهاء التجويفين الإضافيين، يجب أن يظل تجويف التغذية مفتوحاً وغير مسدود.
قد تؤدي الخطوات الداخلية، أو اللحامات، أو التغيرات المفاجئة في قطر الأنبوب إلى تكوين مناطق تتجمع فيها السوائل المغذية وتجف مع مرور الوقت. وقد تساهم هذه المناطق في انسداد الأنبوب.
يكمن التحدي في صعوبة اكتشاف العيوب الداخلية من الخارج. قد لا تكشف الاختبارات الروتينية في المصنع عن كل مشكلة دقيقة، وقد لا تظهر بعض المشاكل إلا بعد بقاء الأنبوب في مكانه لفترة طويلة.
وهذا يجعل قسم الانتقال أحد أهم التفاصيل في تصميم أنبوب أنفي صائمي ثلاثي التجويف.
اللحام المتدرج مقابل الانتقال الداخلي السلس
هناك أكثر من طريقة للانتقال من ثلاثة لومن إلى لومن واحد.
تُعدّ اللحام المتدرج إحدى الطرق المُعتمدة لتغيير قطر القسطرة أو الأنبوب. يتمّ وصل أجزاء الأنبوب المختلفة عبر لحام محوري، مما يُشكّل درجة عند الوصلة. هذه العملية مُجرّبة وشائعة الاستخدام، ولكنّ الشكل الداخلي الناتج ليس متصلاً تماماً.
نهجنا مختلف.
وللحصول على نفس الانتقال من ثلاثة تجاويف إلى تجويف واحد، نستخدم تصميمًا داخليًا انسيابيًا بدون أي عتبة داخلية. وقد تم تسجيل براءة اختراع لعملية الانتقال هذه ذات القطر المتغير والتجويف المتغير.
مقارنة جنبًا إلى جنب
| جانب التصميم | اللحام المتدرج | عملية انتقال سلسة |
|---|---|---|
| انتقال داخلي | لحام محوري مع خطوة داخلية | تصميم داخلي انسيابي بدون حواف |
| إمكانية وجود مخلفات التغذية | قد تتجمع البقايا حول منطقة اللحام | مصمم لتقليل المساحات المحتملة لتراكم المخلفات |
| بقاء البراءة على المدى الطويل | قد يتغير الأداء مع زيادة مدة بقاء الدواء في الجسم | مصمم للحفاظ على ممر داخلي مستمر |
| التخصيص | محدودية عملية اللحام | يمكن تخصيص شكل التجويف والقطر الخارجي والطول |
تُعد تقنية اللحام المتدرج بحد ذاتها تقنية تصنيع ناضجة، ولا ينبغي اعتبارها تلقائيًا تصميمًا معيبًا.
يكمن الاختلاف الرئيسي فيما يحدث عندما يتعين على تجويف التغذية الاستمرار في العمل بعد انتهاء التجويفين الآخرين. عند هذه النقطة، يصبح الشكل الداخلي للوصلة جزءًا مهمًا من تصميم الأنبوب ككل.
ما لا يمكنك رؤيته: قرارات الجودة التي تُتخذ في أرضية المصنع
قد يبدو الأنبوب النهائي أملسًا ونظيفًا وذو شكل مثالي.
لكن العديد من القرارات التي تحدد أداء الأنبوب الطبي في الاستخدام الفعلي لا تظهر أبدًا في كتيب المنتج. بل تحدث على خط الإنتاج، وفي المختبر، وأثناء مراجعات مراقبة الجودة الداخلية.
يكشف تقسيم الدُفعات عن التجاعيد الداخلية
اجتازت دفعة واحدة من أنابيب التغذية الأنفية الصائمية ثلاثية التجويف ذات الأقطار المتغيرة عملية الفحص الروتيني الكاملة.
المظهر؟ ناجح.
اختبار تدفق الهواء؟ ناجح.
اختبار ضغط الماء؟ ناجح.
كانت المنتجات النهائية معبأة وجاهزة للشحن. وفي الوقت نفسه، كان فريق المبيعات تحت ضغط من العميل للالتزام بجدول التسليم.
ومع ذلك، في ظل إجراءات مراقبة الجودة المعمول بها، كان لا يزال من الضروري أخذ عينات من الأجزاء المدمرة.
عندما قام مهندس بقطع الأنابيب طولياً ووضع العينات على طاولة الفحص، ظهرت مشكلة.
كان عدد قليل من الأنابيب يحتوي على تجاعيد دقيقة مخفية داخل قسم الانتقال.
كان السطح الخارجي أملسًا. ولم تتمكن اختبارات تدفق الهواء والضغط الروتينية من الكشف عن المشكلة.
لكن الفريق أدرك المخاوف المحتملة. فإذا تم استخدام مثل هذا الأنبوب سريريًا، فقد تتراكم بقايا البروتين في محلول التغذية تدريجيًا في هذه التجاويف الداخلية الدقيقة بمرور الوقت، مما قد يساهم في حدوث انسداد.
سرعان ما أصبح التقييم الداخلي قراراً صعباً.
كان أحد الخيارات هو إزالة القطع المعيبة يدويًا وشحن باقي الدفعة. من شأن ذلك حماية جدول التسليم والحد من الخسائر الفورية.
أما قسم مراقبة الجودة وقسم البحث والتطوير فقد اتخذا وجهة نظر مختلفة.
لم يكن من الممكن تحديد التجاعيد الداخلية بدقة من الخارج. ولم يكن الفرز اليدوي يضمن إزالة كل أنبوب متضرر.
كان القرار النهائي واضحاً ومباشراً: لا فرز، لا تخفيض للجودة - تمت إعادة معالجة الدفعة بأكملها.
تم إيقاف الإنتاج مؤقتًا. وبقي المهندسون في أرضية المصنع ليلتين متتاليتين، حيث قاموا مرارًا وتكرارًا بتعديل معدات البثق وضبط معلمات التحكم الديناميكي حول أدوات قسم الانتقال.
لم يكن الهدف مجرد اكتشاف العيب بعد الإنتاج، بل كان معالجة ظروف التصنيع التي قد تؤدي إلى حدوثه في المقام الأول.
كان لا بد من تأجيل موعد التسليم. وقد تحمل المصنع تكاليف المواد والعمالة الإضافية، بالإضافة إلى ضغط إدارة توقعات العملاء.
لكننا لم نكن على استعداد لنقل مشكلة الجودة غير المرئية إلى الموزعين أو المستخدمين السريريين.
أدت ملاحظات التسرب السريري إلى وضع إجراءات تشغيل قياسية جديدة للاختبار
مثال آخر بدأ بتعليقات من ممرضة في الخطوط الأمامية.
في عدد قليل من الحالات، لوحظ تسرب طفيف حول الموصل بعد تعرض الأنابيب لشفط الضغط السلبي والانحناء المتكرر.
كان الافتراض الأول هو أن مكون الموصل قد يكون مسؤولاً.
قام الفريق باختبار عدة دفعات من مكونات الموصلات. ولا يزال التسريب يحدث من حين لآخر.
بدلاً من إغلاق هذه المسألة، قرر قسم البحث والتطوير إعادة إنتاج الظروف الفعلية التي تمت مواجهتها في بيئة وحدة العناية المركزة.
تجاوز الفريق اختبار التسرب الثابت المطلوب بموجب المعيار المعمول به وقام بمحاكاة دورات الانحناء والضغط السلبي بشكل متكرر.
بعد إجراء اختبارات مكثفة، أصبحت الآلية الأساسية أكثر وضوحاً.
عند انحناء الأنبوب تحت تأثير الحمل، قد يتعرض الجزء الانتقالي لتشوه طفيف للغاية لا يُرى بالعين المجردة. وقد ينتقل الإجهاد الناتج على طول الأنبوب باتجاه مجموعة التوصيل، مما قد يؤثر على إحكام الإغلاق ويؤدي إلى التسرب.
لم يتطلب المعيار الحالي هذا المزيج المحدد الانحناء بالإضافة إلى الضغط السلبي شروط الاختبار.
كان نهجنا بسيطاً: إذا كانت هذه هي الطريقة التي يُستخدم بها المنتج سريريًا، فهذه هي الطريقة التي يجب أن نختبره بها.
قام المصنع لاحقاً بتحديث إجراءات التشغيل القياسية للتفتيش الداخلي. وتمت إضافة عمليات المحاكاة المدمجة التي تتضمن الضغط السلبي والانحناء والالتواء رسمياً إلى عملية الاختبار المطلوبة.
لن يظهر وقت الاختبار الإضافي واستهلاك المعدات أبدًا في كتيب المنتج أو في جدول المواصفات.
لكن هذه الضوابط الإضافية تهدف إلى مساعدة عملاء الشركات المصنعة للمعدات الأصلية والموزعين على تقليل مخاطر الشكاوى اللاحقة.
مراقبة المواد الخام: عند رفض مادة البولي يوريثين الحراري (TPU) التي تقع على الحدود
قد ينشأ التوازن بين جداول التسليم ومتطلبات الجودة حتى قبل بدء الإنتاج.
في إحدى الحالات، وصلت دفعة من مادة TPU الطبية بخصائصها المقاسة قريبة من حدود معايير القبول الداخلية للمصنع.
وقد حسبت إدارة الإنتاج أنه من خلال تعديل درجة حرارة البثق وسرعة الآلة، سيظل من الممكن تصنيع الأنابيب النهائية التي تلبي متطلبات المظهر والفحص الروتيني مع الحفاظ على الطلب في الموعد المحدد.
قسم البحث والتطوير عارض ذلك بشدة.
تتأثر عملية البثق ذات القطر المتغير من ثلاثة تجاويف إلى تجويف واحد بشكل كبير بتجانس المادة المنصهرة. قد لا تظهر المادة العاملة بالقرب من حدود القبول الداخلية مشكلة واضحة أثناء الإنتاج، ولكنها قد تزيد من احتمالية تباين سماكة الجدار حول منطقة الانتقال.
حتى لو اجتازت المنتجات النهائية الفحص النهائي، فسيكون من الصعب تحديد المخاطر طويلة المدى في ظل الظروف السريرية الداخلية.
وفي نهاية المطاف، تم اتخاذ قرار برفض كامل شحنة المواد الخام.
توقف الإنتاج حتى وصول دفعة جديدة.
تأخر الطلب، واضطررنا إلى إعادة تنظيم جدول الإنتاج.
لكن مبدأنا واضح:
يمكن مناقشة جداول التسليم وتعديلها. ولا نتنازل عن السلامة السريرية على المدى الطويل.
نادراً ما يتم تضمين هذه القرارات في المواد التسويقية.
قد لا يرى الموزع الذي يراجع تقارير الفحص أو يفحص العينات النهائية ما حدث خلف الكواليس.
ومع ذلك، فإن قدرة أنبوب الأنف والصائم على الأداء باستمرار طوال فترة بقائه المقصودة يمكن أن تعتمد على قرارات الجودة غير المرئية هذه تحديدًا.
ماذا يعني هذا بالنسبة لشركاء تصنيع المعدات الأصلية وشركاء التوزيع؟
إذا كان عملاؤك يعملون في مجال العناية المركزة أو إدارة ما بعد الجراحة، فقد يصبح الفرق بين الأنبوب الذي يتم التحكم فيه جيدًا والمنتج العادي أكثر وضوحًا أثناء الاستخدام المطول.
بالنسبة لشركاء تصنيع المعدات الأصلية وشركاء التوزيع، لدينا أنبوب أنفي صائمي ثلاثي التجويف يمكن تخصيصها لتلبية متطلبات التطبيقات المختلفة.
تم تحديد الموصل على أنه متوافق مع متطلبات الموصلات ذات الفتحة الصغيرة بموجب معيار ISO 80369-1.
خط معتم للأشعة
يتوفر خط معتم للأشعة بطول كامل لتسهيل تأكيد وضع الأنبوب تحت التصوير بالأشعة السينية.
بالنسبة لعملاء تصنيع المعدات الأصلية، فإن قيمة الأنبوب لا تقتصر على ورقة المواصفات الخاصة به.
التخصيص
- تكوين اللومن
- القطر الخارجي
- طول الأنبوب
- تصميم طرف الإصبع
- نوع الموصل
مادة
- مادة البولي يوريثين الطبية
- يصبح طرياً عند درجة حرارة الجسم
- مدة الإقامة في الجسم تصل إلى 30 يومًا
- مناسب للاستخدام طويل الأمد
- خالٍ من اللاتكس
امتثال
- ISO 13485
- ممارسات التصنيع الجيدة (GMP)
- الهيئة الوطنية للمنتجات الطبية
- إدارة الغذاء والدواء الأمريكية
- علامة CE
تم تحديد الموصل على أنه متوافق مع متطلبات الموصلات ذات الفتحة الصغيرة بموجب معيار ISO 80369-1.
خط معتم للأشعة
يتوفر خط معتم للأشعة بطول كامل لتسهيل تأكيد وضع الأنبوب تحت التصوير بالأشعة السينية.
بالنسبة لعملاء تصنيع المعدات الأصلية، فإن قيمة الأنبوب لا تقتصر على ورقة المواصفات الخاصة به.
إن اتساق التصنيع، والهندسة الداخلية، والتحكم في المواد، وإجراءات الاختبار، والاستعداد لإيقاف خط الإنتاج عندما لا يفي شيء ما بالمعايير الداخلية، كلها أمور مهمة.