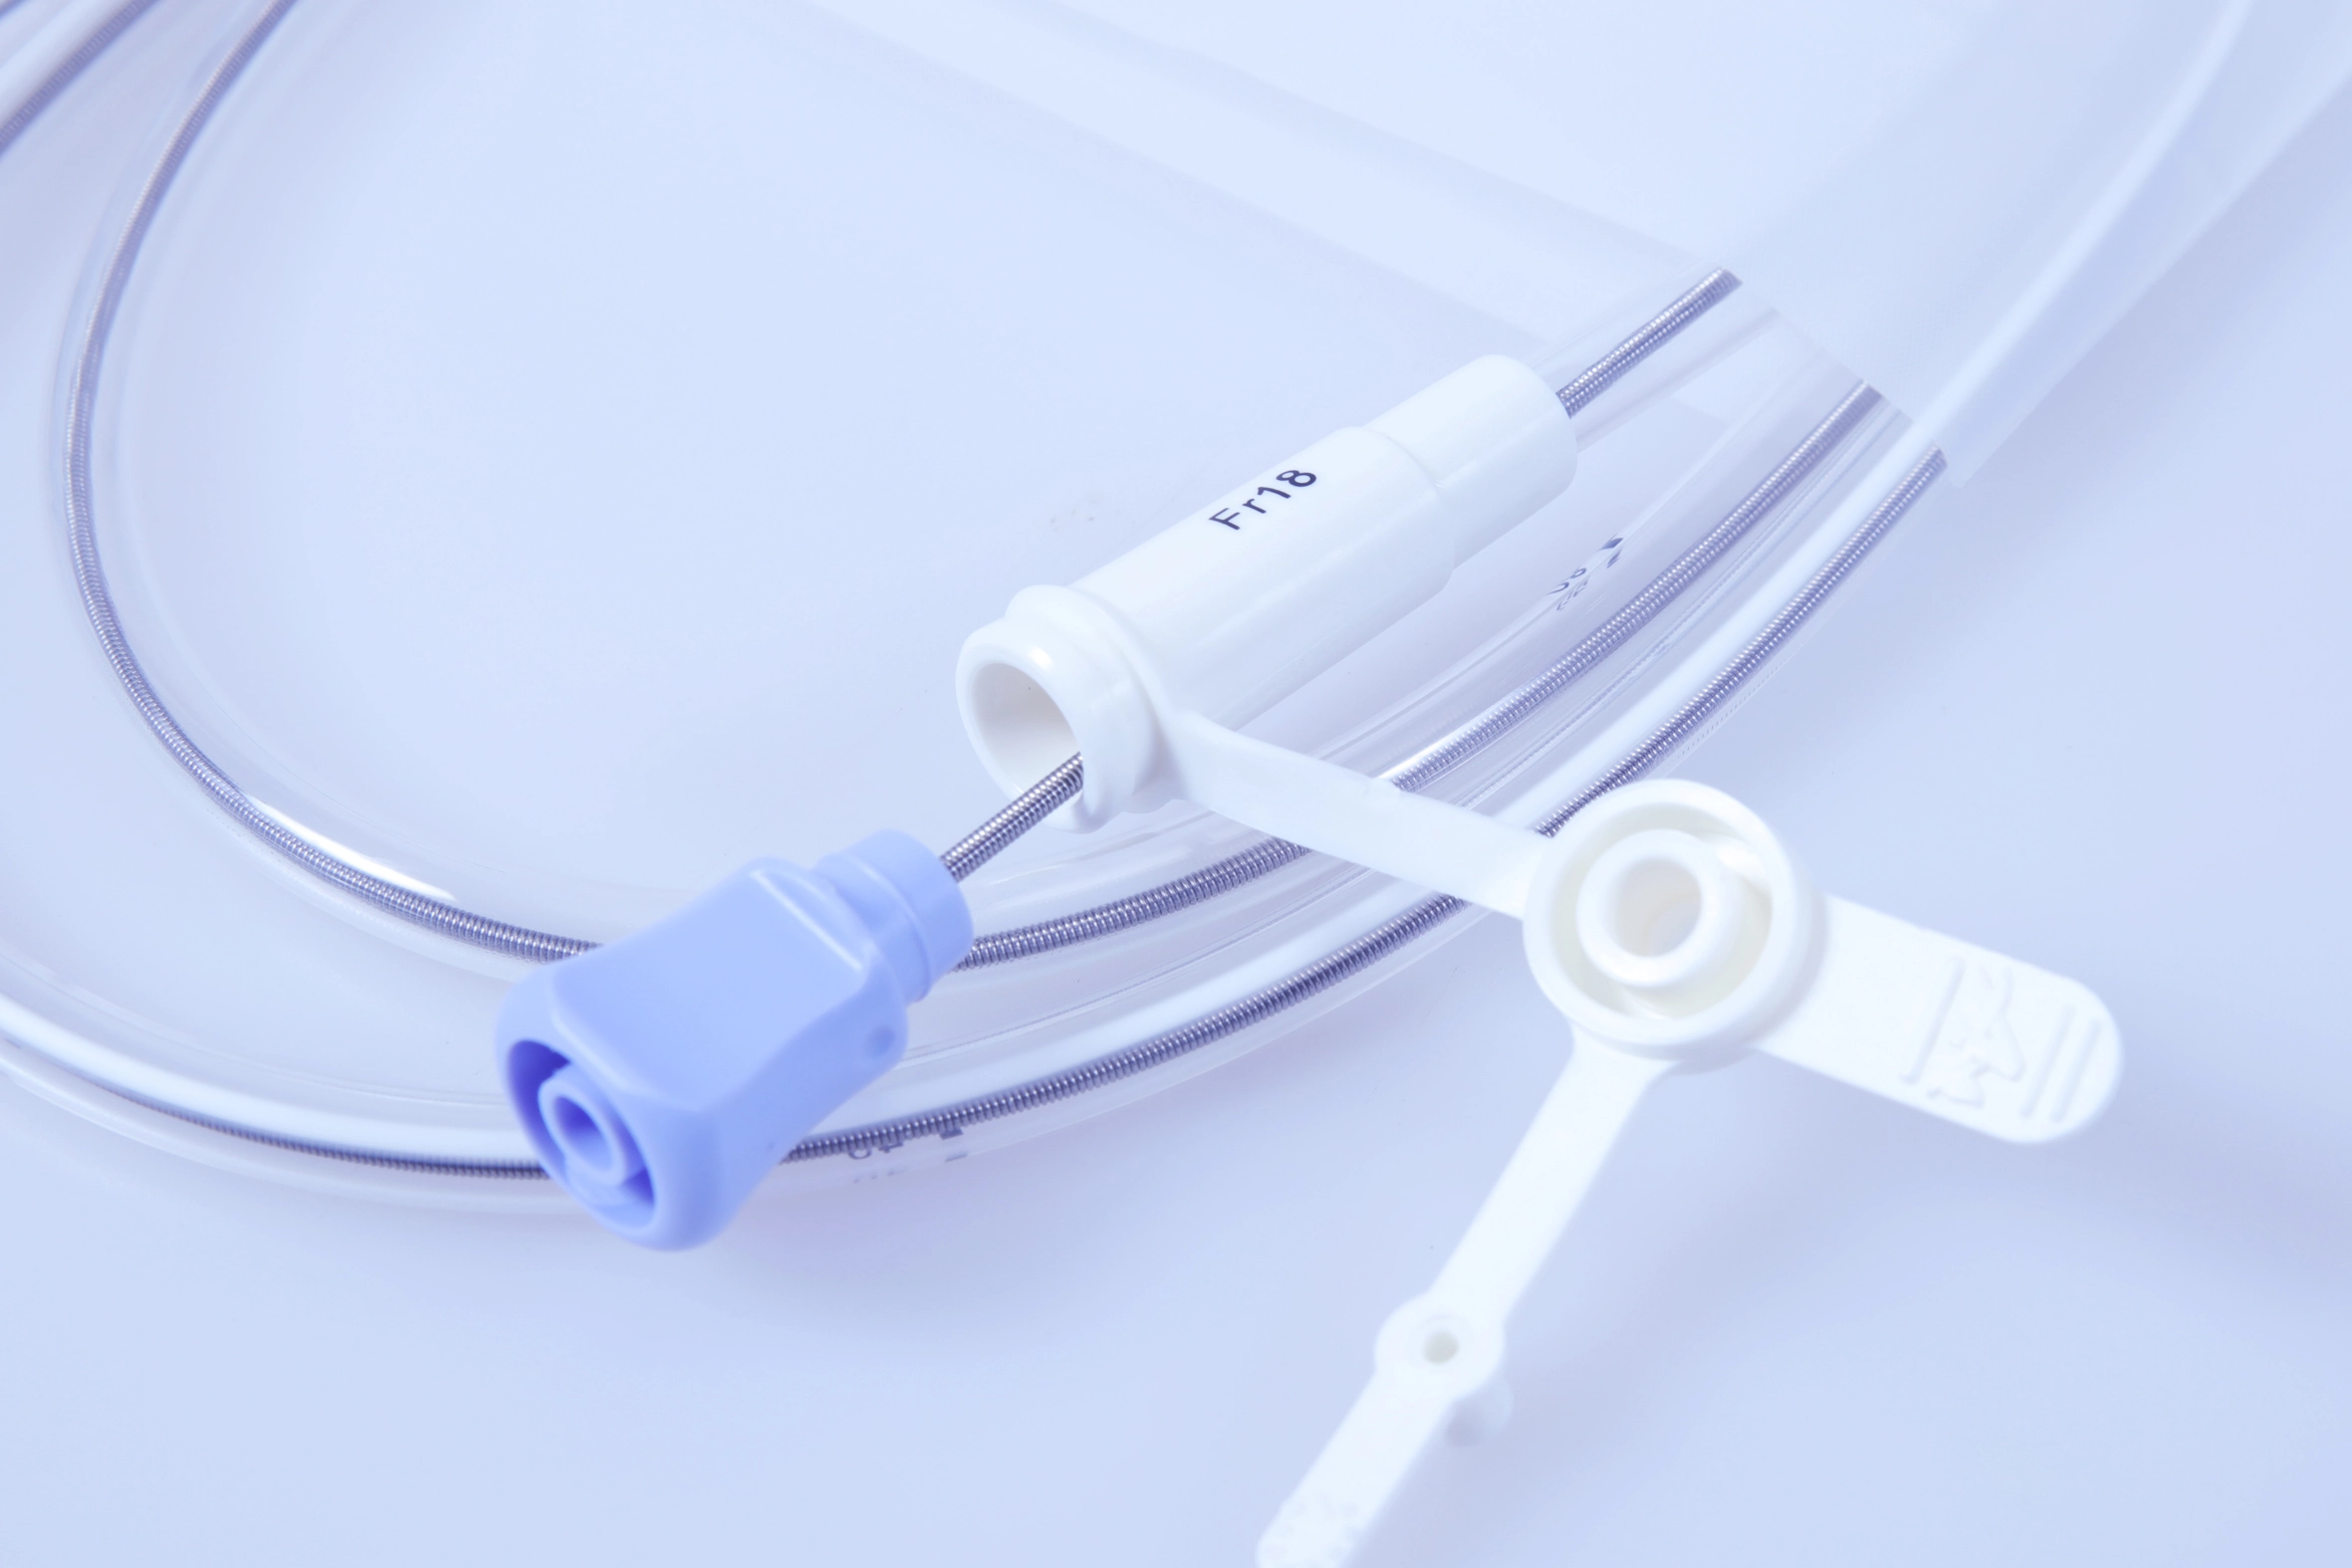


Tubo nasoyeyunal de triple luz: La maestría detrás de una transición de diámetro suave
Fecha de lanzamiento: 18 de septiembre de 2026
La maestría artesanal detrás de una transición de diámetro suave
y qué significa para el flujo de trabajo de su UCI.
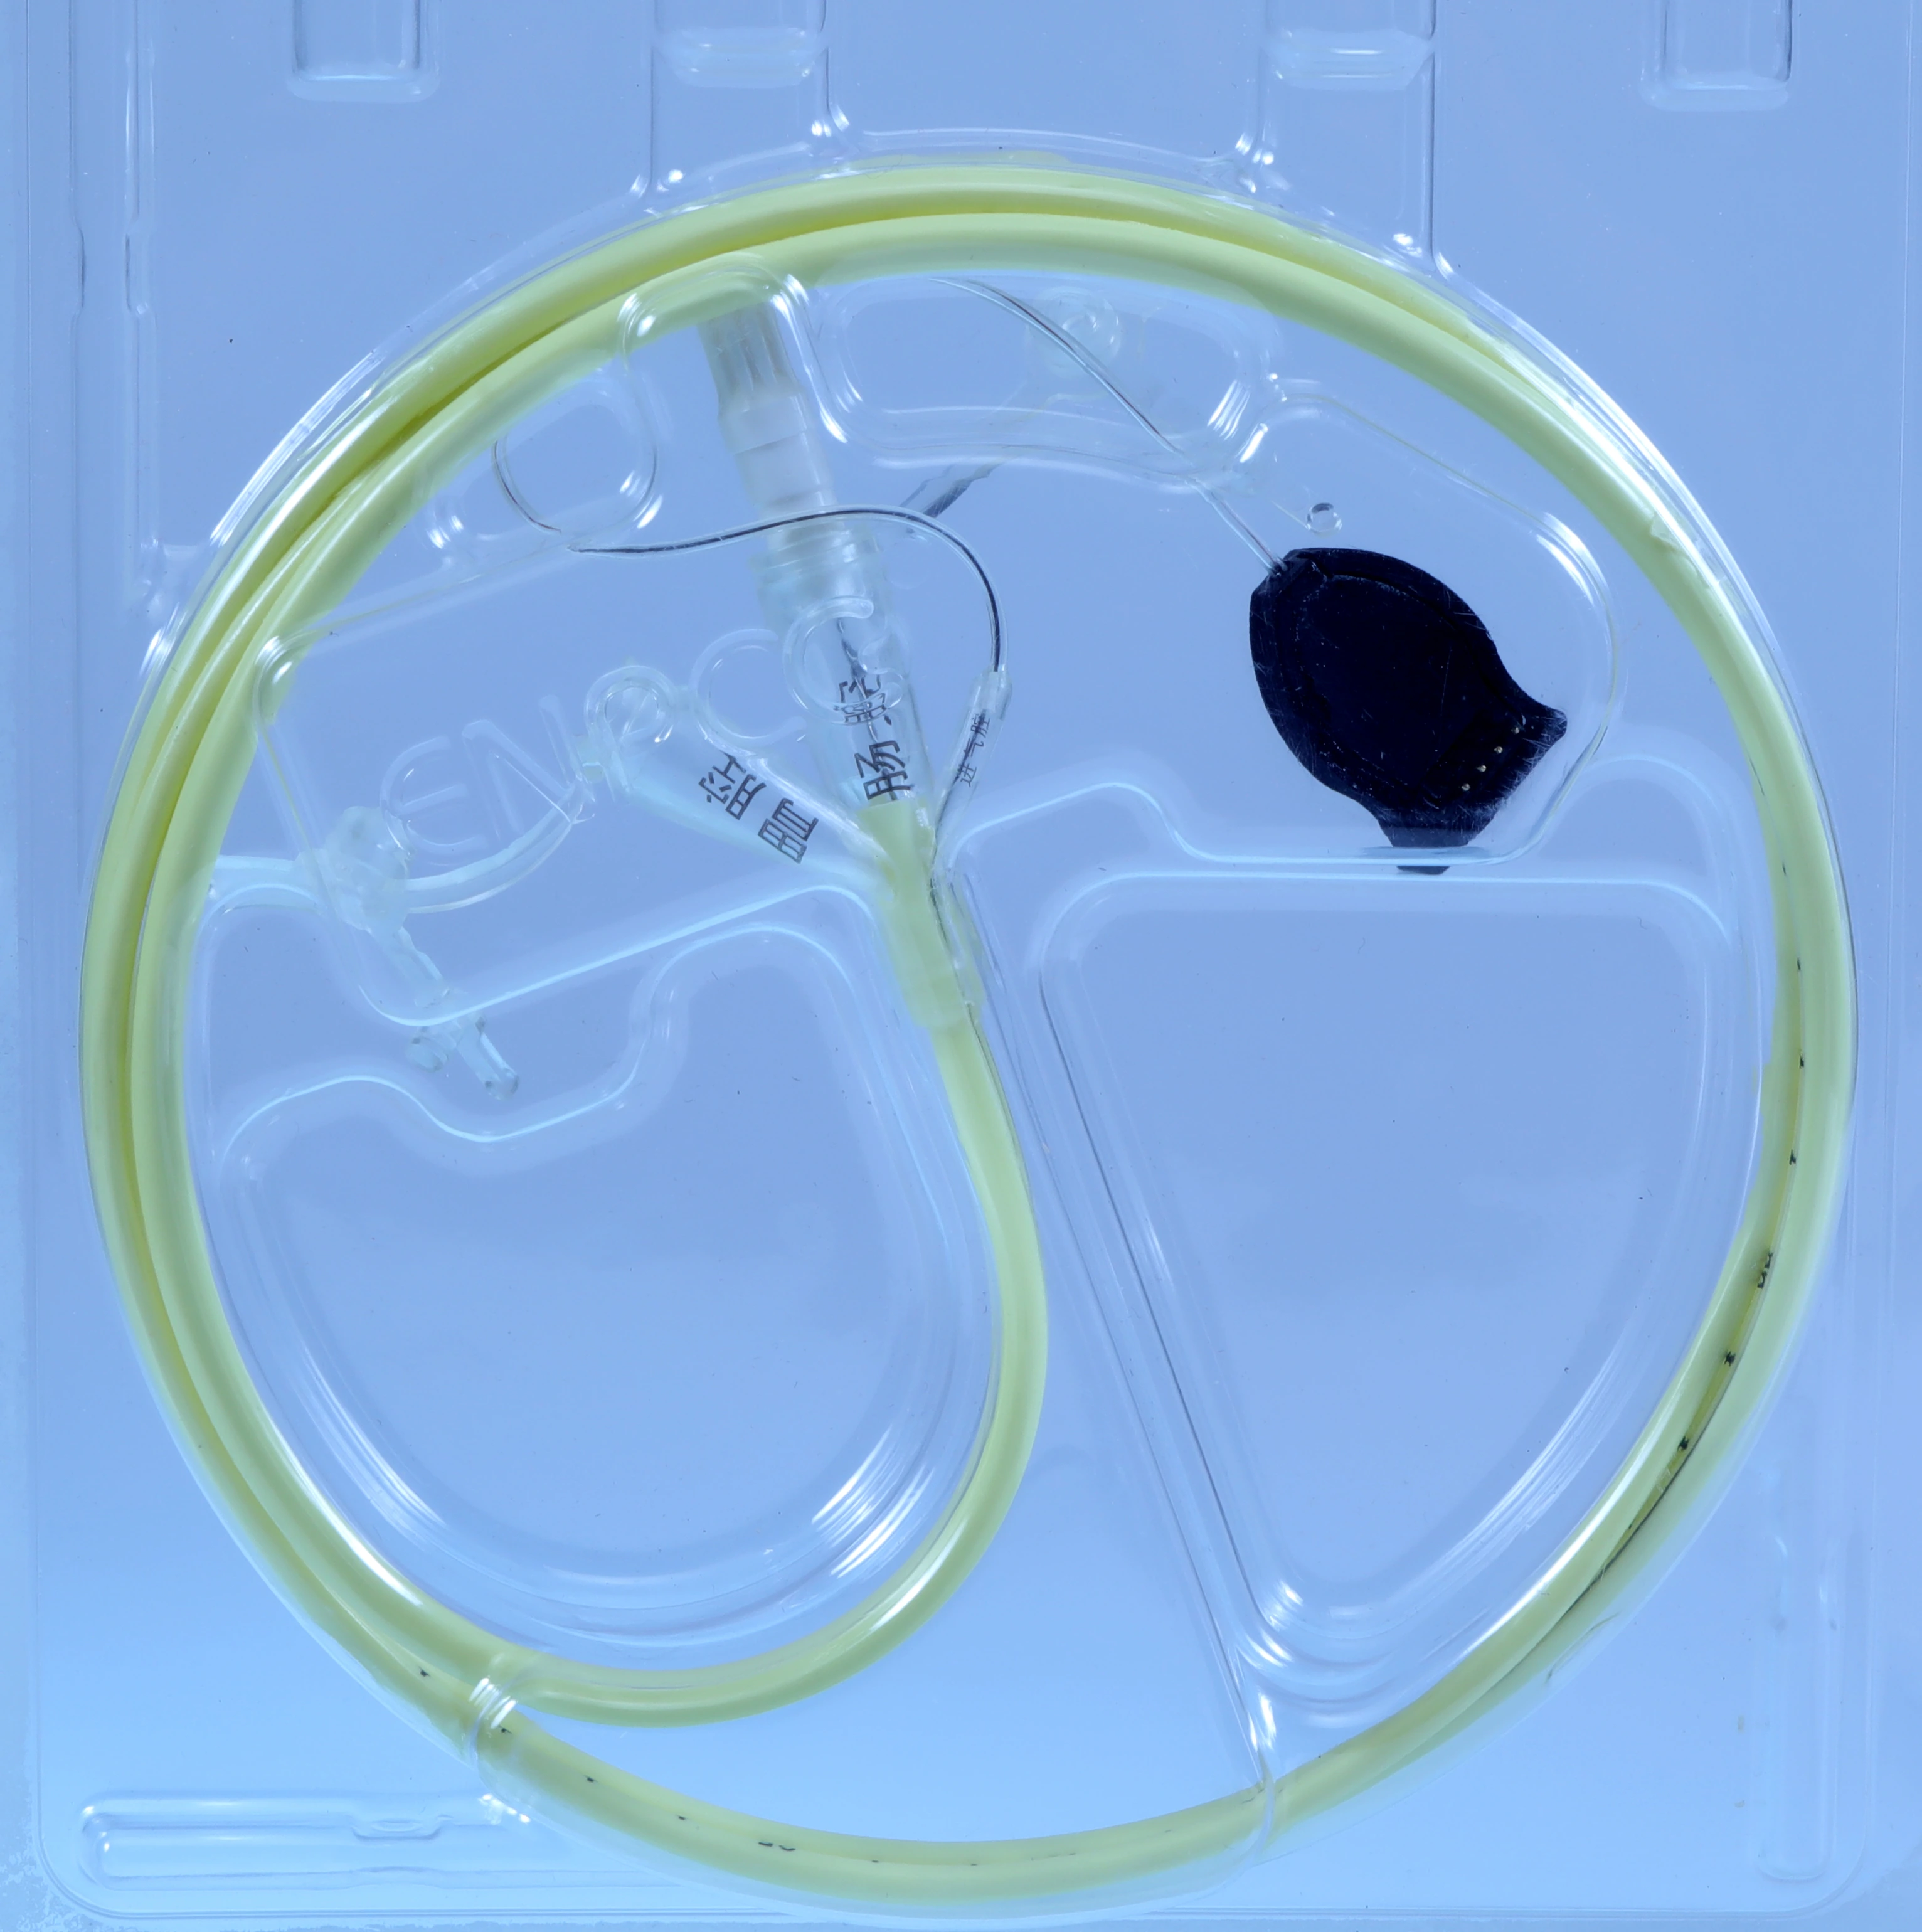
A tubo nasoyeyunal de triple luz Tiene que realizar dos funciones al mismo tiempo: descompresión gástrica y alimentación yeyunal.
El verdadero desafío de ingeniería, sin embargo, no consiste simplemente en crear tres lúmenes separados. Consiste en lo que sucede en la corta transición donde la sección gástrica de tres lúmenes se convierte en una sección yeyunal de un solo lumen.
Muchos problemas que surgen posteriormente en el uso clínico pueden originarse en este pequeño pero crucial punto de transición. Por ello, nuestros ingenieros han invertido un considerable esfuerzo de desarrollo en el control de la geometría interna de esta sección.
¿Por qué la transición del diámetro es tan compleja?
Tres lúmenes tienen que convertirse en uno.
Eso suena sencillo, pero la transición debe controlarse no solo mecánicamente, sino también funcionalmente. Una vez que los dos lúmenes adicionales terminan, el lumen de alimentación debe permanecer abierto y sin obstrucciones.
Los escalones internos, las soldaduras o los cambios bruscos en el diámetro del tubo pueden crear zonas donde los fluidos nutricionales se acumulan y se secan con el tiempo. Estas zonas pueden contribuir a la obstrucción del tubo.
El problema radica en que los defectos internos suelen ser difíciles de detectar desde el exterior. Las pruebas rutinarias de fábrica pueden no revelar todos los problemas sutiles, y algunos solo se hacen evidentes después de que el tubo haya permanecido instalado durante un período prolongado.
Eso convierte a la sección de transición en uno de los detalles más importantes en el diseño de un tubo nasoyeyunal de triple luz.
 ⤢
 ⤢
 ⤢
Soldadura escalonada frente a una transición interna suave
Hay más de una forma de pasar de tres lúmenes a uno.
La soldadura escalonada es un método consolidado para modificar el diámetro de un catéter o tubo. Se unen diferentes secciones del tubo mediante una soldadura axial, creando un escalón en la unión. Este proceso es maduro y de uso generalizado, pero el perfil interno resultante no es completamente continuo.
Nuestro enfoque es diferente.
Para la misma transición de tres lúmenes a un solo lumen, utilizamos un perfil interno liso diseñado sin escalones internos. Este proceso de transición de diámetro y lumen variables ha sido patentado.
Comparación lado a lado
| Aspecto de diseño | Soldadura escalonada | Proceso de transición suave |
|---|---|---|
| Transición interna | Soldadura axial con escalón interno | Perfil interno liso sin escalones |
| Potencial de residuos de alimentación | Pueden acumularse residuos alrededor de la zona soldada. | Diseñado para minimizar las posibles áreas de retención de residuos. |
| Permeabilidad a largo plazo | El rendimiento puede variar con un tiempo de permanencia prolongado. | Diseñado para mantener un paso interno continuo |
| Personalización | Limitado por el proceso de soldadura | La configuración del lumen, el diámetro exterior y la longitud se pueden personalizar. |
Soldadura escalonada Se trata en sí misma de una técnica de fabricación consolidada y no debe considerarse automáticamente como un diseño defectuoso.
La diferencia clave radica en lo que sucede cuando el lumen de alimentación debe seguir funcionando después de que los otros dos lúmenes finalicen. En ese momento, el perfil interno de la transición se convierte en una parte importante del diseño general del tubo.
Lo que no se ve: Decisiones de calidad tomadas en la planta de producción.
Un tubo terminado puede tener un aspecto liso, limpio y perfectamente formado.
Pero muchas de las decisiones que determinan el rendimiento de un tubo médico en su uso real nunca aparecen en el folleto del producto. Se toman en la línea de producción, en el laboratorio y durante las revisiones internas de control de calidad.
El seccionamiento por lotes revela arrugas internas.
Un lote de sondas nasoyeyunales de triple luz y diámetro variable superó el proceso completo de inspección rutinaria. Todas las unidades superaron las comprobaciones requeridas, incluyendo la inspección visual, la prueba de flujo de aire y la prueba de presión hidrostática.
Los productos terminados ya estaban empaquetados y listos para su envío. Mientras tanto, el equipo de ventas estaba bajo presión por parte del cliente para cumplir con el cronograma de entrega.
Sin embargo, según el procedimiento de control de calidad establecido, seguía siendo necesario realizar muestreos destructivos de las secciones.
Cuando un ingeniero cortó el tubo longitudinalmente y colocó las muestras en el banco de inspección, se hizo evidente un problema.
Un pequeño número de tubos presentaba arrugas sutiles ocultas en la sección de transición.
La superficie exterior era lisa. Las pruebas rutinarias de flujo de aire y presión no detectaron el problema.
Pero el equipo comprendió la posible preocupación. Si se utilizara un tubo de este tipo en la práctica clínica, los residuos de proteínas de la solución de alimentación podrían acumularse gradualmente en estas diminutas irregularidades internas con el tiempo, lo que podría contribuir a una obstrucción.
La revisión interna se convirtió rápidamente en una decisión difícil.
Una opción era retirar manualmente las piezas defectuosas y enviar el resto del lote. Esto protegería el calendario de entregas y limitaría las pérdidas inmediatas.
El control de calidad y el departamento de I+D tenían una visión diferente.
Las arrugas internas no podían identificarse con precisión desde el exterior. La clasificación manual no garantizaba la eliminación de todos los tubos afectados.
La decisión final fue sencilla: ni clasificación, ni degradación; se reprocesó todo el lote.
La producción se detuvo temporalmente. Los ingenieros permanecieron en la planta de producción durante dos noches consecutivas, ajustando repetidamente el equipo de extrusión y perfeccionando los parámetros de control dinámico en torno a las herramientas de la sección de transición.
El objetivo no era simplemente detectar el defecto después de la producción, sino abordar las condiciones de fabricación que podían originarlo.
El calendario de entregas tuvo que retrasarse. La fábrica absorbió los costes adicionales de materiales y mano de obra, además de la presión de gestionar las expectativas de los clientes.
Pero no estábamos dispuestos a transmitir un problema de calidad invisible a los distribuidores o a los usuarios clínicos.
La retroalimentación sobre fugas clínicas conduce a un nuevo procedimiento operativo estándar (POE) de pruebas.
Otro ejemplo surgió a partir de los comentarios de una enfermera de primera línea.
En un pequeño número de casos, se observaron fugas menores alrededor del conector después de que el tubo hubiera sido sometido a succión por presión negativa y a flexiones repetidas.
La primera hipótesis era que el componente conector podría ser el responsable.
El equipo probó varios lotes de componentes de conectores. Aun así, se seguían produciendo fugas ocasionales.
En lugar de dar por zanjado el asunto, el departamento de I+D decidió reproducir las condiciones reales que se dan en un entorno de cuidados intensivos.
El equipo fue más allá de las pruebas estáticas de fugas exigidas por la norma aplicable y simuló repetidamente ciclos de flexión y presión negativa.
Tras extensas pruebas, el mecanismo subyacente se hizo más evidente.
Cuando el tubo se dobla bajo carga, la sección de transición puede sufrir una deformación mínima, imperceptible a simple vista. La tensión resultante puede propagarse a lo largo del tubo hacia el conector, afectando potencialmente el sellado y provocando fugas.
La norma vigente no exigía esta condición específica de prueba combinada de flexión y presión negativa.
Nuestro enfoque fue sencillo: si así es como se utiliza el producto clínicamente, así es como debemos probarlo.
Posteriormente, la fábrica actualizó su procedimiento operativo estándar (POE) de inspección interna. Se añadieron formalmente al proceso de pruebas requerido simulaciones combinadas que incluían presión negativa, flexión y torsión.
El tiempo adicional de prueba y el desgaste del equipo nunca aparecerán en un folleto de producto ni en una tabla de especificaciones.
Pero estos controles adicionales tienen como objetivo ayudar a los clientes OEM y a los distribuidores a reducir el riesgo de reclamaciones posteriores.
Control de materia prima: Cuando se rechaza el TPU que cumple con los requisitos mínimos
El equilibrio entre los plazos de entrega y los requisitos de calidad también puede surgir incluso antes de que comience la producción.
En un caso, un lote de TPU de grado médico llegó con propiedades medidas muy cercanas a los límites de los criterios de aceptación internos de la fábrica.
El departamento de producción calculó que, ajustando la temperatura de extrusión y la velocidad de la máquina, aún sería posible fabricar tubos acabados que cumplieran con los requisitos de apariencia e inspección rutinaria, manteniendo el pedido dentro del plazo previsto.
El departamento de I+D discrepó rotundamente.
La extrusión de diámetro variable, de tres lúmenes a uno, es muy sensible a la uniformidad del material fundido. Si bien el material que opera cerca del límite de aceptación interno puede no presentar problemas evidentes durante la producción, podría amplificar las posibles variaciones en el espesor de la pared alrededor de la sección de transición.
Aunque los productos terminados superaran la inspección de salida, el riesgo a largo plazo en condiciones clínicas permanentes sería difícil de cuantificar.
Finalmente, se decidió rechazar todo el lote de materia prima.
La producción se detuvo hasta que llegó un nuevo lote.
El pedido se retrasó y hubo que reorganizar el calendario de producción.
Pero nuestro principio es claro:
Los plazos de entrega pueden ser discutidos y ajustados. La seguridad clínica a largo plazo es algo en lo que no transigimos.
Estas decisiones rara vez se incluyen en los materiales de marketing.
Un distribuidor que revise los informes de inspección o examine las muestras terminadas puede que nunca vea lo que sucedió entre bastidores.
Sin embargo, la capacidad de una sonda nasoyeyunal para funcionar de manera consistente durante todo el período de permanencia previsto puede depender precisamente de estas decisiones de calidad invisibles.
Qué significa esto para los fabricantes de equipos originales y los socios de distribución.
Si sus clientes trabajan en cuidados intensivos o en la gestión postoperatoria, la diferencia entre un tubo bien controlado y un producto común puede hacerse más evidente durante un uso prolongado.
Para los socios OEM y de distribución, nuestro tubo nasoyeyunal de triple luz Puede personalizarse para satisfacer diferentes requisitos de aplicación.
El conector está especificado como conforme a los requisitos para conectores de pequeño diámetro según ISO 80369-1.
Personalización
- Configuración del lumen
- Diámetro exterior
- Longitud del tubo
- Diseño de punta
- Tipo de conector
Material
- TPU de grado médico
- Se ablanda a temperatura corporal.
- Hasta 30 días de permanencia
- Adecuado para uso prolongado
- Sin látex
Cumplimiento
- ISO 13485
- Buenas Prácticas de Fabricación (GMP)
- NMPA
- FDA
- CE