

Sonde nasojéjunale à triple lumière : le savoir-faire derrière une transition de diamètre en douceur
Date de sortie : 18/09/2026
Le savoir-faire derrière une transition de diamètre en douceur
et ce que cela signifie pour votre flux de travail en soins intensifs
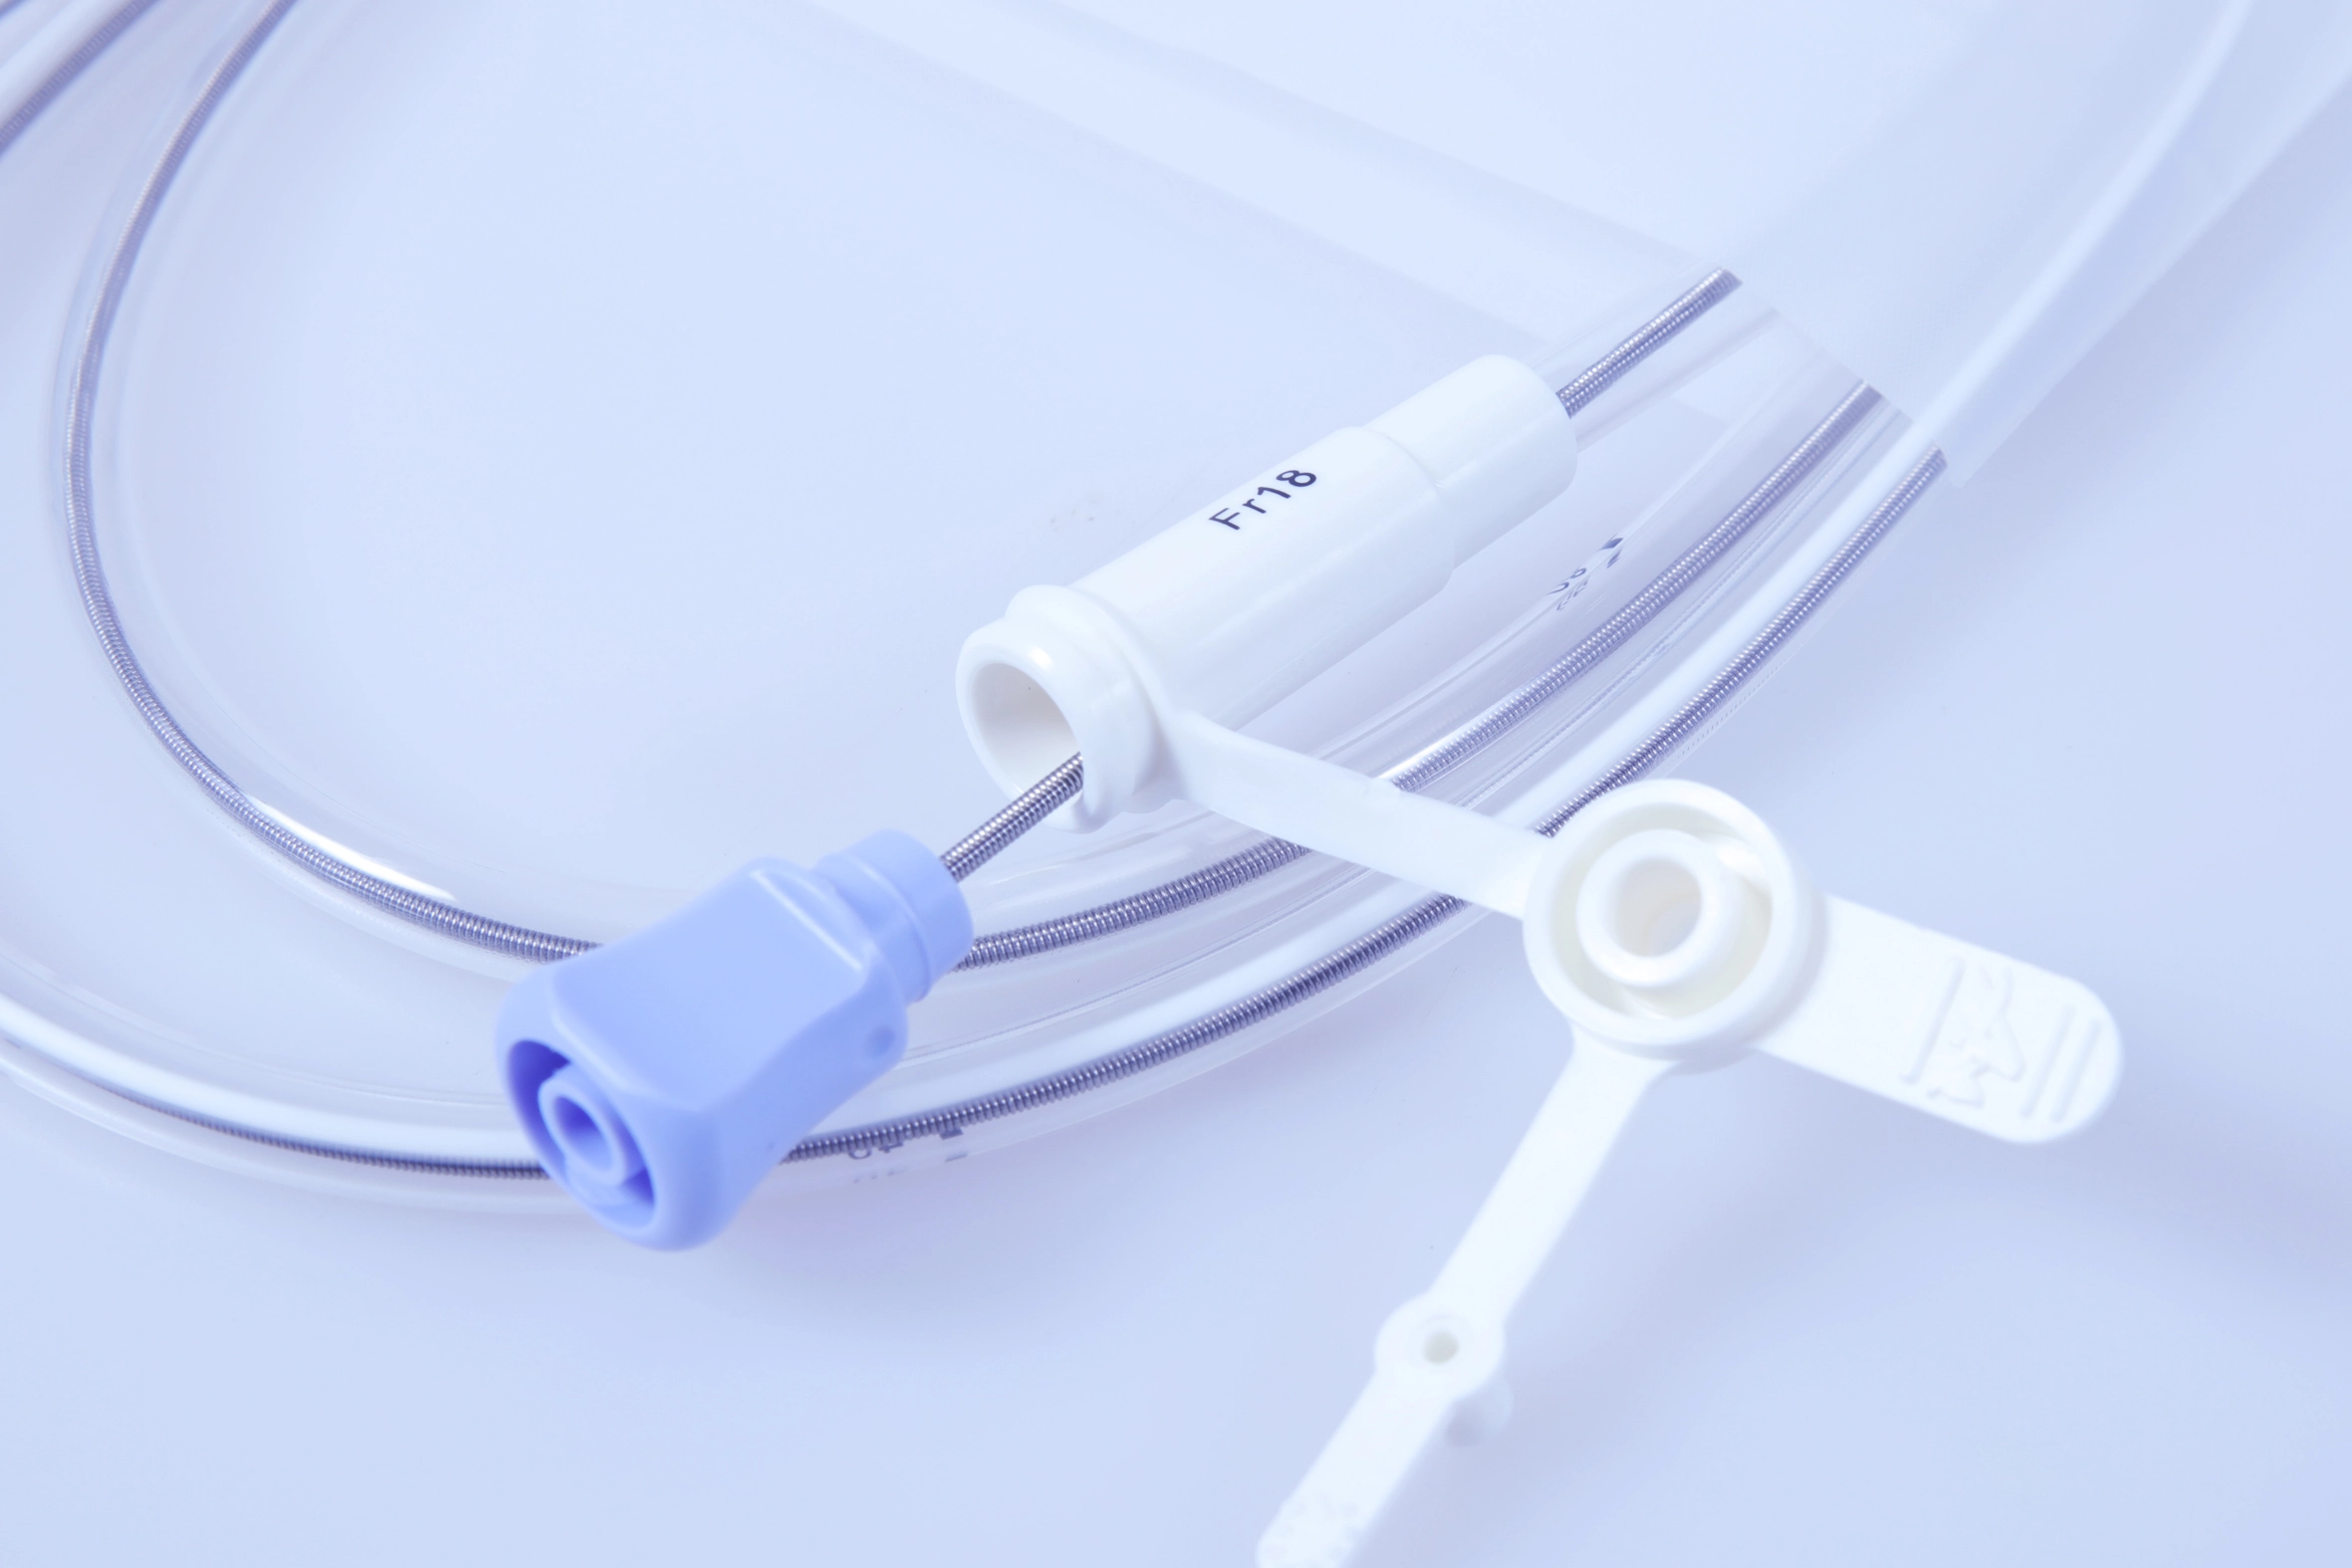
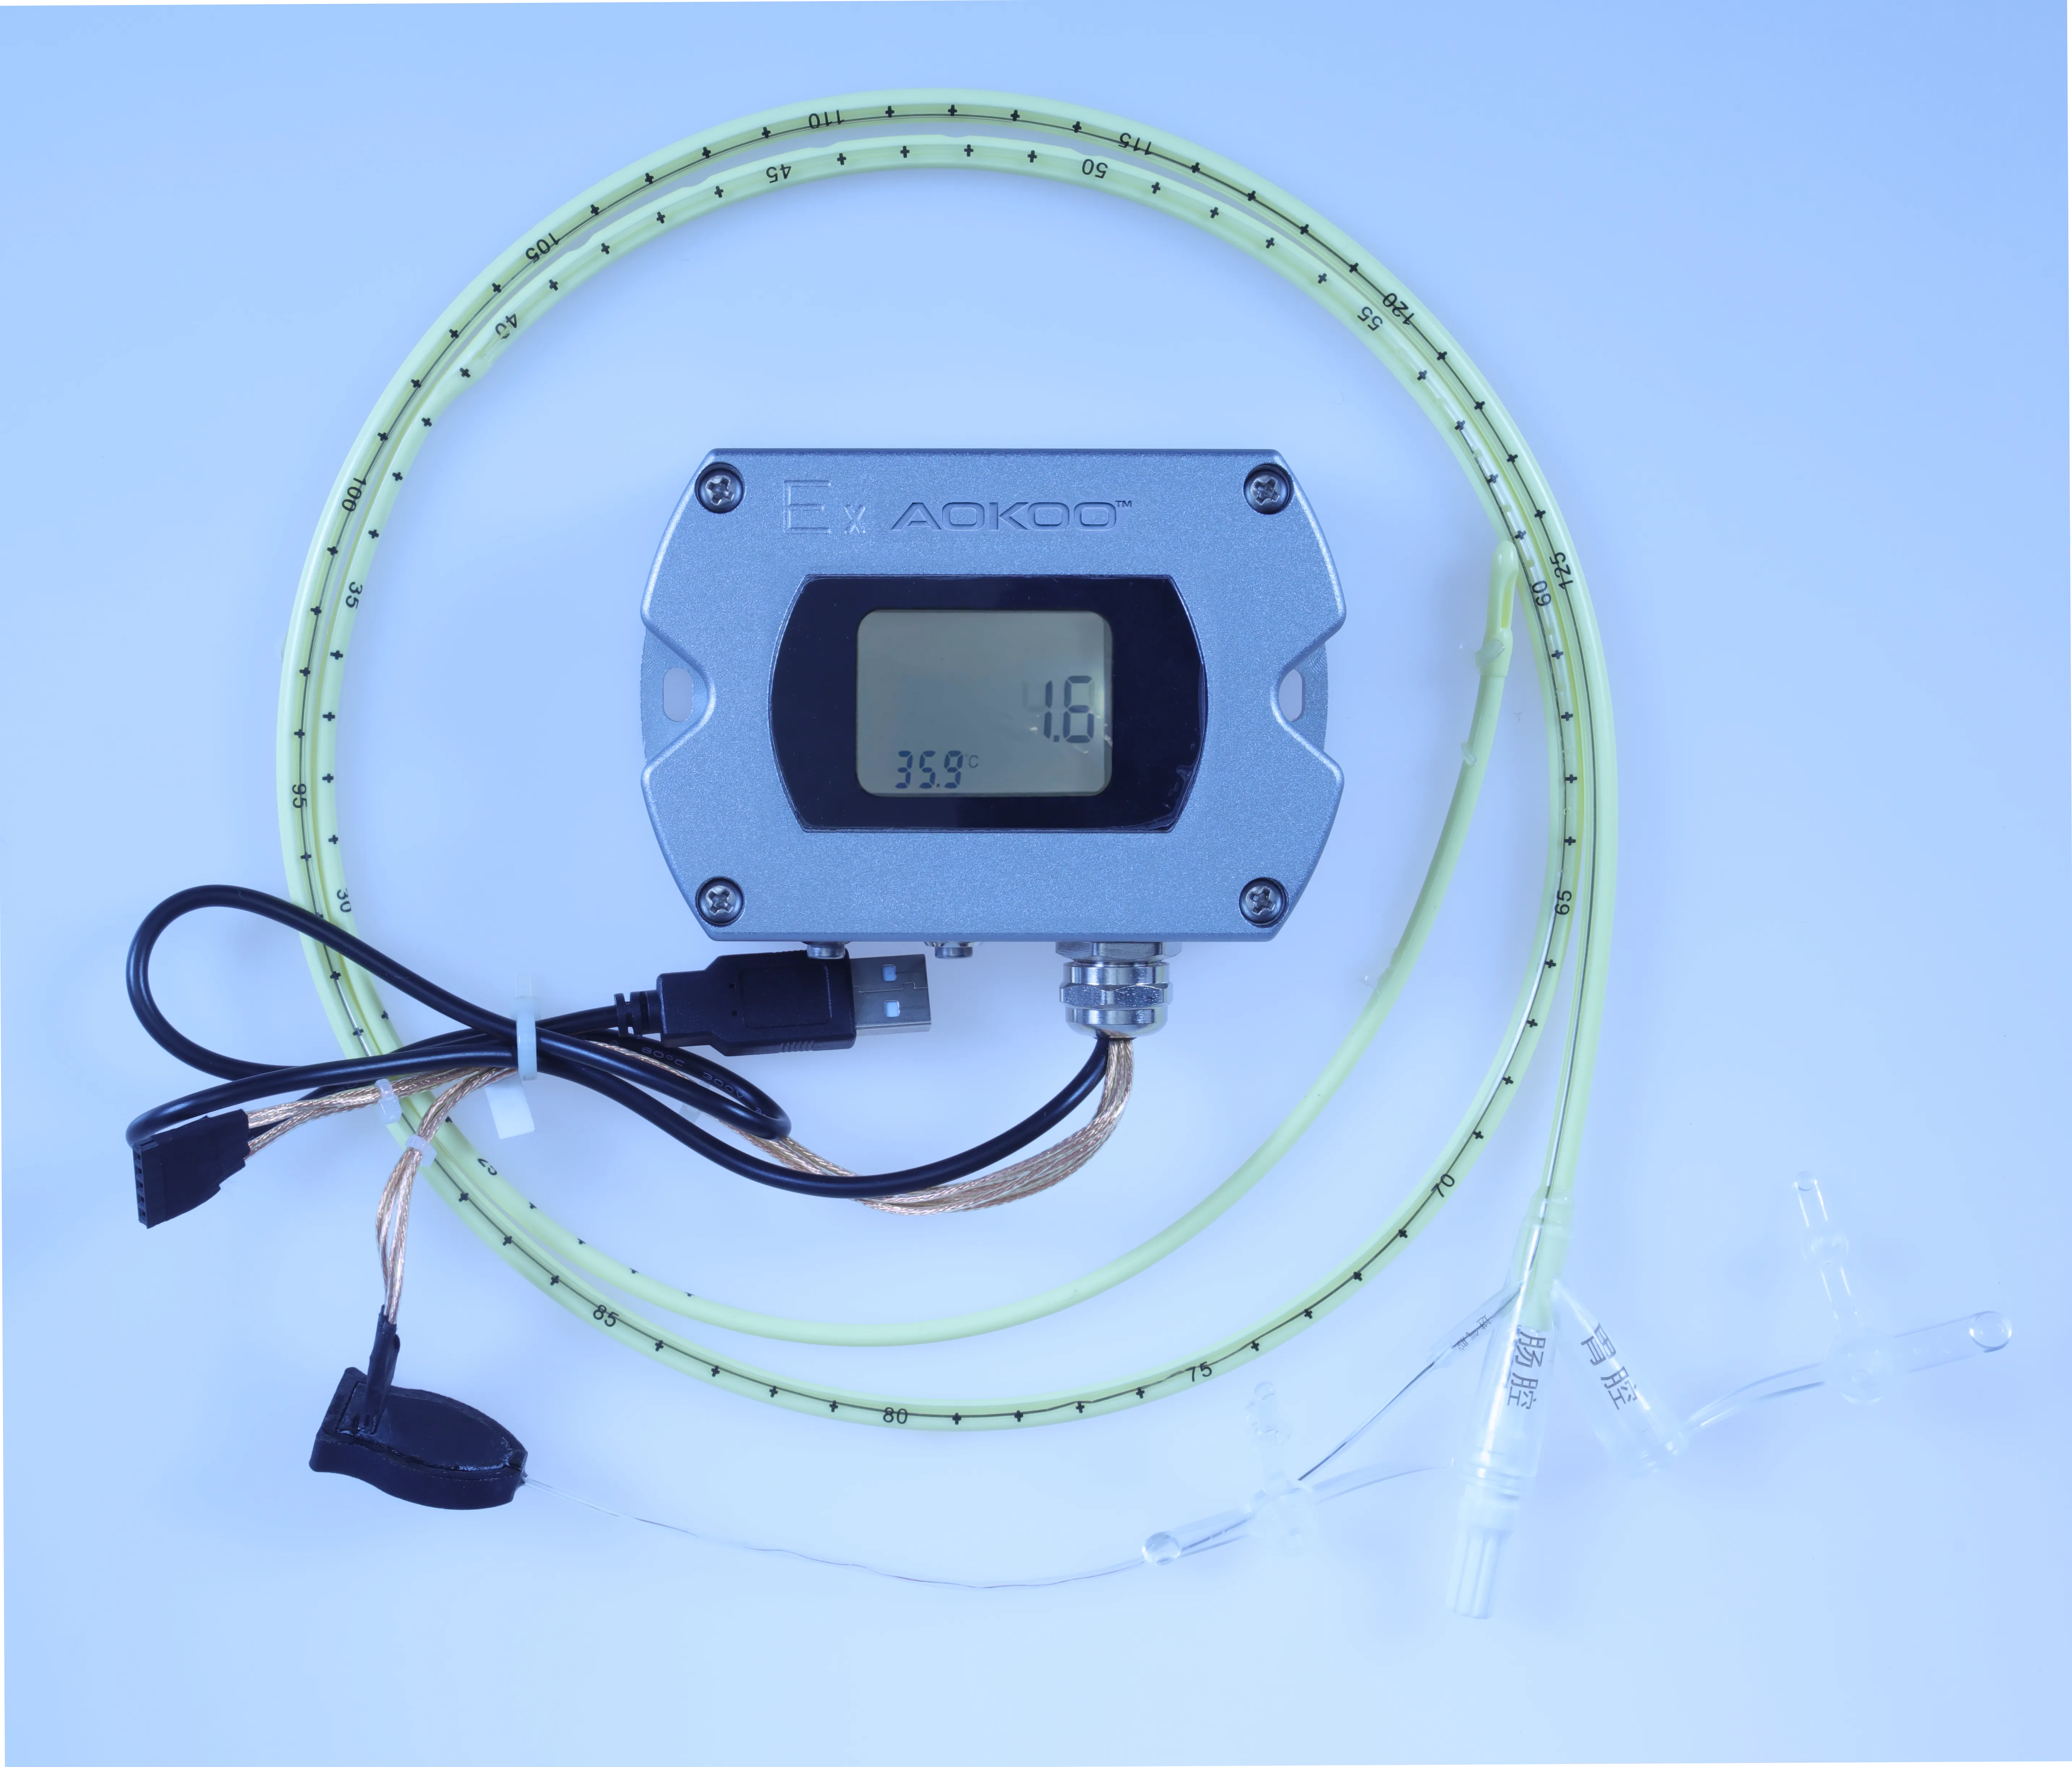
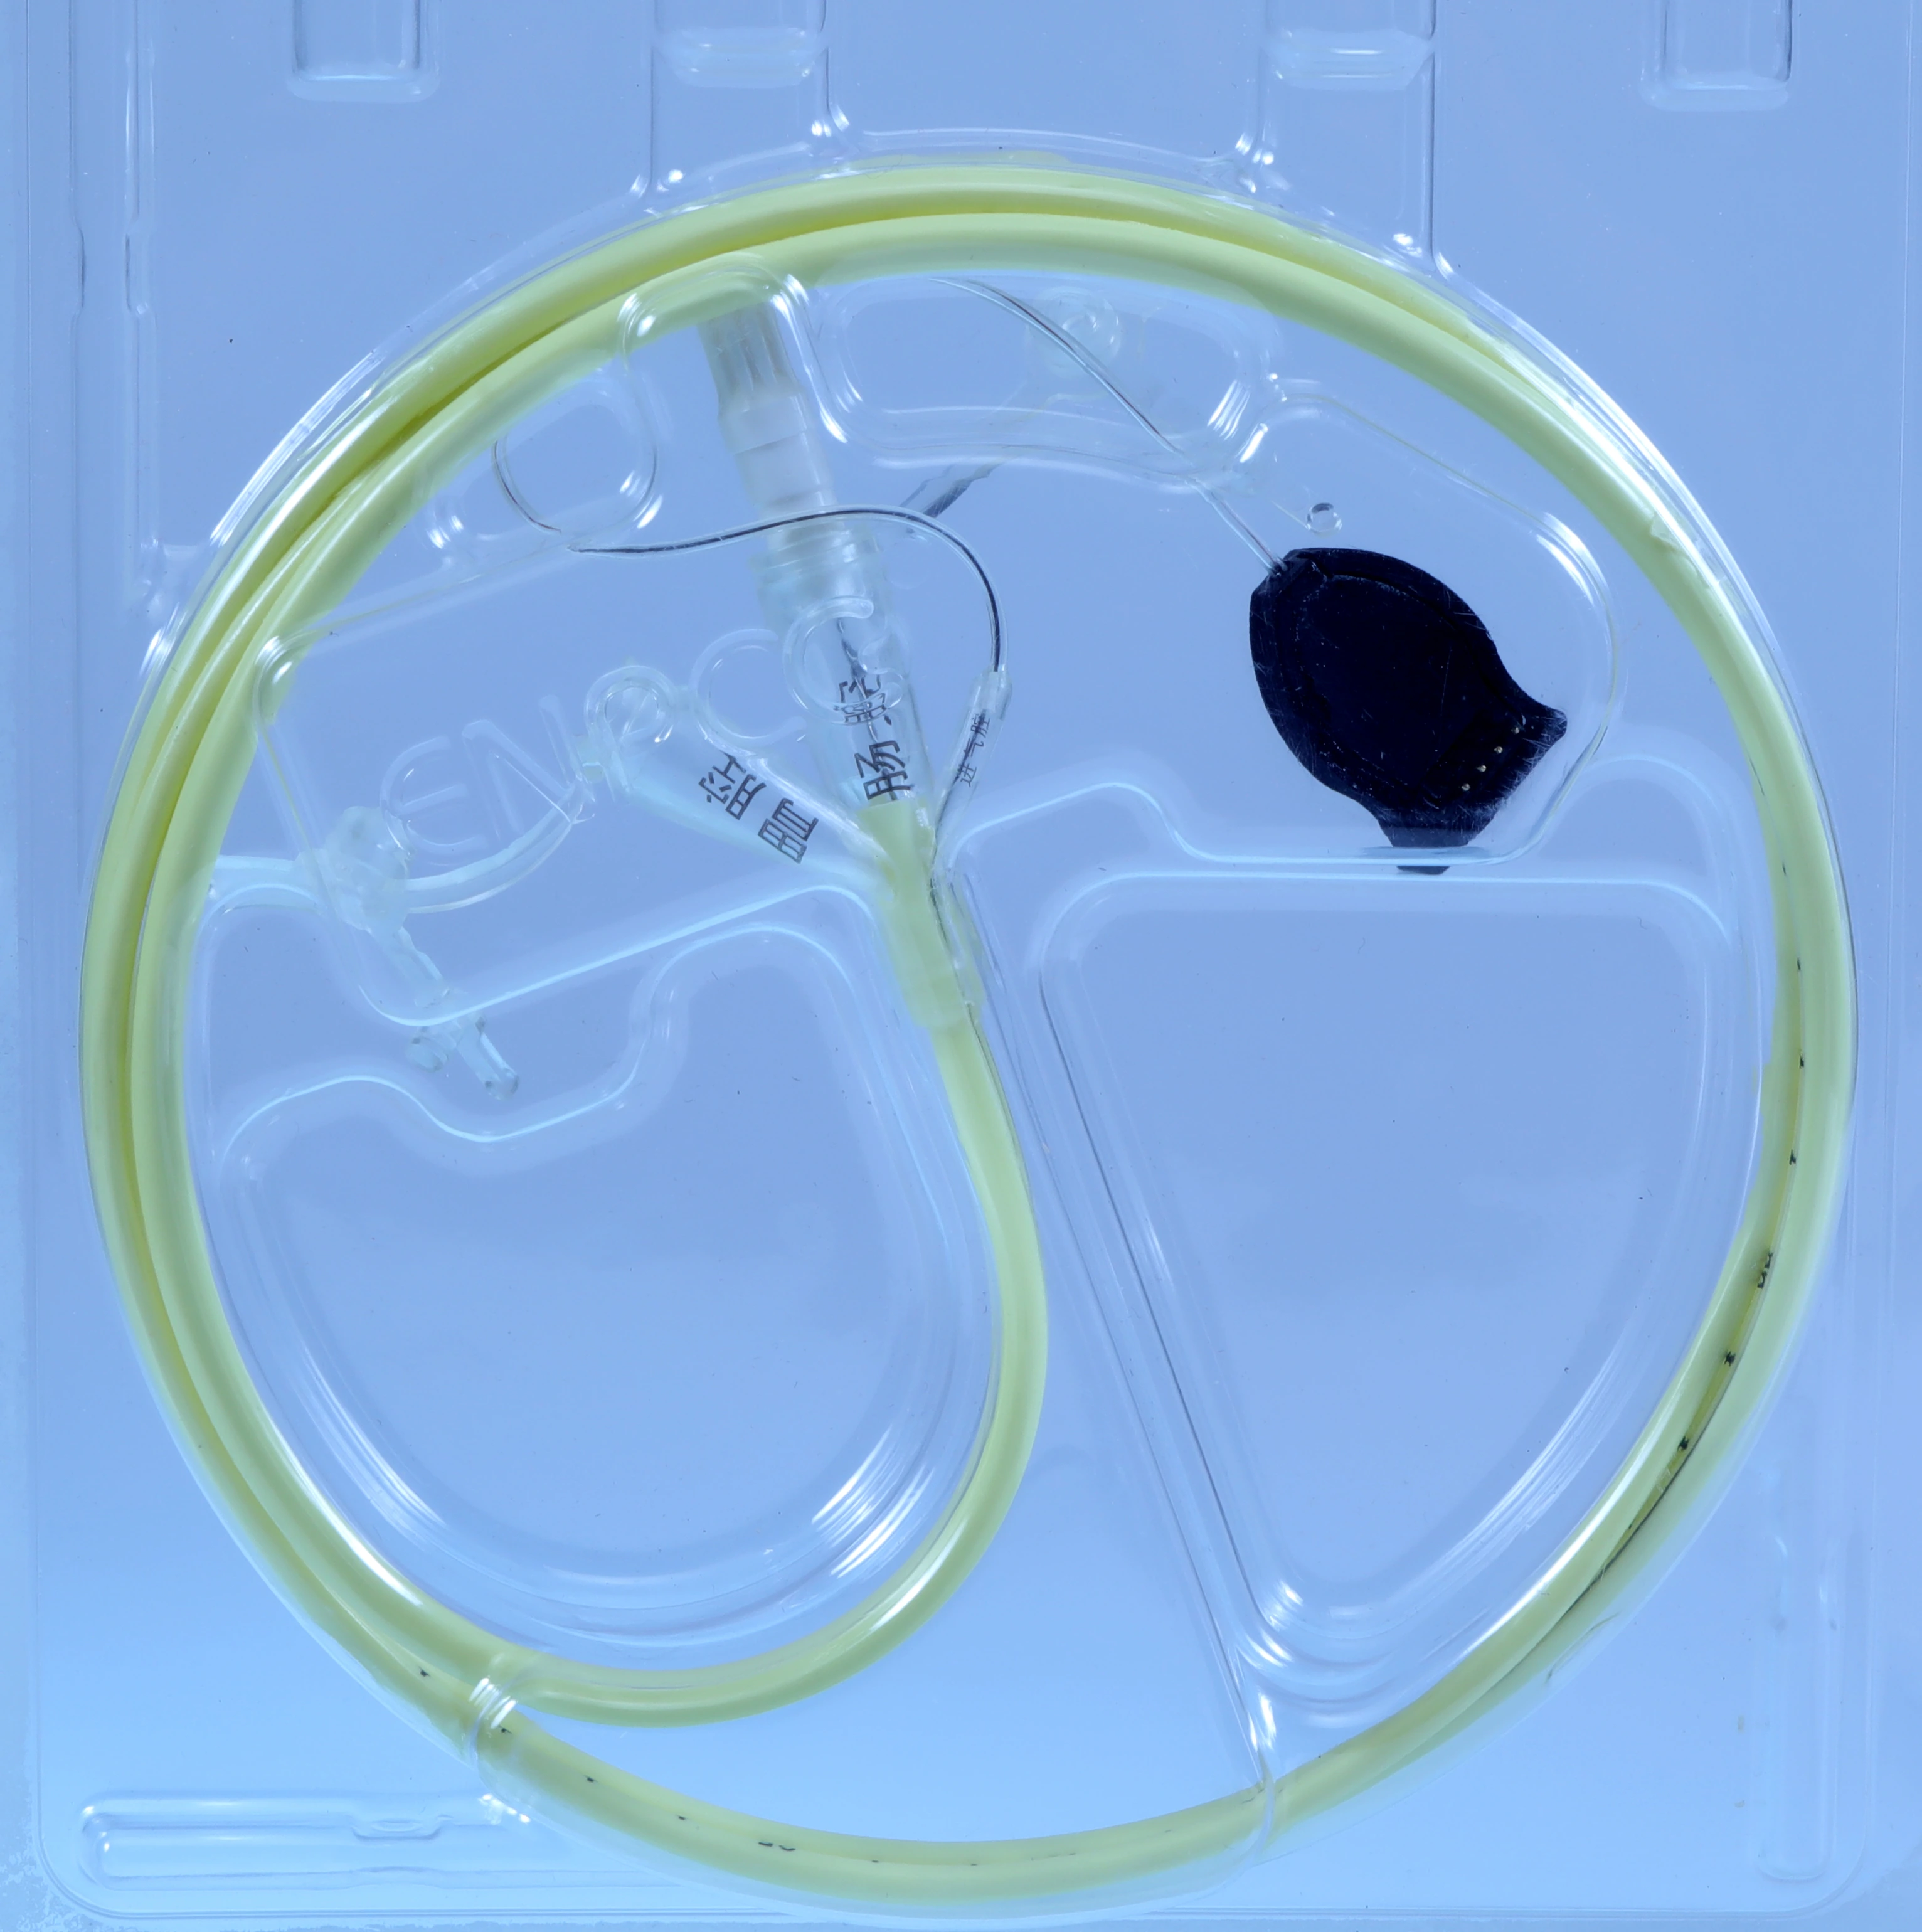
A sonde nasojéjunale à triple lumière doit accomplir deux tâches simultanément : la décompression gastrique et l'alimentation jéjunale.
Le véritable défi technique ne consiste cependant pas simplement à créer trois lumières distinctes. Il réside dans ce qui se produit lors de la courte transition où la section gastrique à trois lumières devient une section jéjunale à une seule lumière.
De nombreux problèmes survenant ultérieurement en pratique clinique peuvent avoir leur origine à ce point de transition, petit mais crucial. C'est pourquoi nos ingénieurs ont investi des efforts de développement considérables dans la maîtrise de la géométrie interne de cette section.
Pourquoi la transition de diamètre est-elle si difficile ?
Trois lumens doivent devenir un seul.
Cela paraît simple, mais la transition doit être maîtrisée non seulement mécaniquement, mais aussi fonctionnellement. Une fois les deux lumières supplémentaires terminées, la lumière d'alimentation doit rester ouverte et dégagée.
Les irrégularités internes, les cordons de soudure ou les variations brusques du diamètre des tubes peuvent créer des zones où les fluides nutritifs risquent de s'accumuler et de sécher. Ces zones peuvent potentiellement entraîner l'obstruction des tubes.
Le problème, c'est que les défauts internes sont souvent difficiles à détecter de l'extérieur. Les tests de routine en usine ne permettent pas toujours de déceler tous les problèmes subtils, et certains ne deviennent apparents qu'après une utilisation prolongée du tube.
Cela fait de la section de transition l'un des détails les plus importants dans la conception d'un sonde nasojéjunale à triple lumière.
 ⤢
 ⤢
 ⤢
Soudage par paliers vs transition interne lisse
Il existe plusieurs façons de passer de trois lumens à un seul.
Le soudage étagé est une méthode éprouvée pour modifier le diamètre d'un cathéter ou d'un tube. Différentes sections de tube sont assemblées par une soudure axiale, créant ainsi un étagé au niveau de la jonction. Ce procédé, bien que mature et largement utilisé, ne permet pas d'obtenir un profil interne parfaitement continu.
Notre approche est différente.
Pour la même transition entre un conduit à trois lumières et un conduit à une lumière, nous utilisons un profil interne lisse, sans épaulement. Ce procédé de transition à diamètre et à nombre de lumières variables est breveté.
Comparaison côte à côte
| Aspect de conception | Soudage par étapes | Processus de transition en douceur |
|---|---|---|
| Transition interne | Soudure axiale avec épaulement interne | Profil intérieur lisse sans marche |
| Potentiel pour l'alimentation des résidus | Des résidus peuvent s'accumuler autour de la zone soudée. | Conçu pour minimiser les zones potentielles de piégeage des résidus |
| Perméabilité à long terme | Les performances peuvent varier en fonction de la durée d'implantation. | Conçu pour maintenir un passage interne continu |
| Personnalisation | Limité par le procédé de soudage | La configuration du lumen, le diamètre extérieur et la longueur peuvent être personnalisés. |
Soudage par étapes Il s'agit en soi d'une technique de fabrication éprouvée et elle ne doit pas être automatiquement considérée comme un défaut de conception.
La principale différence réside dans ce qui se passe lorsque le canal d'alimentation doit continuer à fonctionner après l'arrêt des deux autres canaux. À ce stade, le profil interne de la transition devient un élément important de la conception globale du tube.
Ce que vous ne voyez pas : les décisions relatives à la qualité prises en usine
Un tube fini peut paraître lisse, propre et parfaitement formé.
Mais nombre des décisions qui déterminent le comportement d'un tube médical en situation réelle d'utilisation ne figurent jamais dans une brochure produit. Elles sont prises sur la chaîne de production, en laboratoire et lors des contrôles qualité internes.
Le sectionnement par lots révèle des rides internes
Un lot de sondes nasojéjunales à triple lumière de diamètre variable a passé avec succès l'ensemble du processus d'inspection de routine. Chaque sonde a satisfait aux contrôles requis, notamment l'inspection visuelle, le test de débit d'air et le test de pression hydrostatique.
Les produits finis étaient déjà emballés et prêts à être expédiés. Parallèlement, l'équipe commerciale subissait la pression du client pour respecter les délais de livraison.
Cependant, selon la procédure de contrôle de qualité établie, un échantillonnage destructif de la section restait nécessaire.
Lorsqu'un ingénieur a coupé le tube longitudinalement et a placé les échantillons sur le banc d'inspection, un problème est apparu.
Un petit nombre de tubes présentaient de subtiles rides dissimulées à l'intérieur de la zone de transition.
La surface extérieure était lisse. Les tests de débit d'air et de pression de routine n'ont pas permis de déceler le problème.
L'équipe était toutefois consciente du problème potentiel. Si une telle sonde était utilisée en clinique, des résidus de protéines présents dans la solution nutritive pourraient s'accumuler progressivement dans ces minuscules irrégularités internes, contribuant potentiellement à une obstruction.
L'examen interne a rapidement donné lieu à une décision difficile.
Une solution consistait à retirer manuellement les pièces défectueuses et à expédier le reste du lot. Cela permettrait de respecter le calendrier de livraison et de limiter les pertes immédiates.
Le contrôle qualité et la R&D avaient un point de vue différent.
Les plis internes n'étaient pas visibles de l'extérieur. Le tri manuel ne permettait pas de garantir l'élimination de tous les tubes concernés.
La décision finale était simple : pas de tri, pas de déclassement — le lot entier a été retraité.
La production a été temporairement interrompue. Les ingénieurs sont restés sur place pendant deux nuits consécutives, ajustant à plusieurs reprises l'équipement d'extrusion et peaufinant les paramètres de contrôle dynamique autour de l'outillage de la section de transition.
L’objectif n’était pas simplement de détecter le défaut après la production, mais de s’attaquer aux conditions de fabrication susceptibles de le provoquer.
Le calendrier de livraison a dû être reporté. L'usine a absorbé les coûts supplémentaires de matières premières et de main-d'œuvre, ainsi que la pression liée à la gestion des attentes des clients.
Mais nous n'étions pas disposés à transmettre un problème de qualité invisible aux distributeurs ou aux utilisateurs cliniques.
Les retours d'information sur les fuites cliniques ont conduit à une nouvelle procédure opératoire normalisée pour les tests.
Un autre exemple a débuté par les commentaires d'une infirmière en première ligne.
Dans quelques cas, de légères fuites ont été observées autour du connecteur après que le tube ait été soumis à une aspiration sous pression négative et à des flexions répétées.
La première hypothèse était que le composant connecteur pouvait être en cause.
L'équipe a testé plusieurs lots de composants de connecteurs. Des fuites occasionnelles se sont encore produites.
Au lieu de clore le dossier en si bon chemin, le département R&D a décidé de reproduire les conditions réelles rencontrées dans un environnement de soins intensifs.
L'équipe est allée au-delà des tests d'étanchéité statiques exigés par la norme applicable et a simulé à plusieurs reprises des cycles de flexion et de pression négative.
Après de nombreux tests, le mécanisme sous-jacent est devenu plus clair.
Lorsqu'un tube se pliait sous charge, la zone de transition pouvait subir une déformation infime, imperceptible à l'œil nu. Les contraintes qui en résultaient pouvaient se propager le long du tube jusqu'au connecteur, risquant d'altérer l'étanchéité et de provoquer une fuite.
La norme actuelle n'exigeait pas cette condition d'essai combinée spécifique de flexion et de pression négative.
Notre approche était simple : si c'est ainsi que le produit est utilisé en clinique, c'est ainsi que nous devons le tester.
L'usine a par la suite mis à jour sa procédure opératoire normalisée d'inspection interne. Des simulations combinées impliquant la pression négative, la flexion et la torsion ont été officiellement ajoutées au processus de test requis.
Le temps de test supplémentaire et l'usure du matériel n'apparaîtront jamais dans une brochure produit ni dans un tableau de spécifications.
Mais ces contrôles supplémentaires sont destinés à aider les clients OEM et les distributeurs à réduire le risque de réclamations en aval.
Contrôle des matières premières : Quand le TPU limite est rejeté
L'équilibre entre les délais de livraison et les exigences de qualité peut également se poser avant même le début de la production.
Dans un cas précis, un lot de TPU de qualité médicale est arrivé avec des propriétés mesurées proches des limites des critères d'acceptation internes de l'usine.
Le service de production a calculé qu'en ajustant la température d'extrusion et la vitesse de la machine, il serait toujours possible de fabriquer des tubes finis répondant aux exigences d'apparence et d'inspection de routine tout en respectant les délais de livraison.
Le département R&D était en profond désaccord.
L'extrusion à diamètre variable, de trois à un lumen, est très sensible à l'homogénéité du matériau fondu. Un matériau proche de la limite d'acceptation interne peut ne pas présenter de problème évident en production, mais risque d'amplifier les variations d'épaisseur de paroi au niveau de la zone de transition.
Même si les produits finis réussissaient l'inspection de sortie, le risque à long terme en conditions cliniques permanentes serait difficile à quantifier.
La décision finale a été prise de rejeter la totalité du lot de matières premières.
La production a été interrompue jusqu'à l'arrivée d'un nouveau lot.
La commande a été retardée et le calendrier de production a dû être réorganisé.
Mais notre principe est clair :
Les modalités de livraison peuvent être discutées et adaptées. La sécurité clinique à long terme est une priorité absolue.
Ces décisions sont rarement mentionnées dans les supports marketing.
Un distributeur qui examine des rapports d'inspection ou des échantillons finis ne verra peut-être jamais ce qui s'est passé en coulisses.
Or, la capacité d'une sonde nasojéjunale à fonctionner de manière constante tout au long de sa période de maintien prévue peut dépendre précisément de ces décisions de qualité invisibles.
Ce que cela signifie pour les équipementiers et les partenaires de distribution
Si vos clients travaillent dans les soins intensifs ou la gestion postopératoire, la différence entre un tube bien contrôlé et un produit ordinaire peut devenir plus évidente lors d'une utilisation prolongée.
Pour les équipementiers et les distributeurs, notre sonde nasojéjunale à triple lumière peut être personnalisé pour répondre aux exigences de différentes applications.
Le connecteur est spécifié comme étant conforme aux exigences relatives aux connecteurs de petit diamètre selon la norme ISO 80369-1.
Personnalisation
- configuration du lumen
- diamètre extérieur
- Longueur du tube
- Conception de pointe
- Type de connecteur
Matériel
- TPU de qualité médicale
- S'adoucit à la température corporelle
- Jusqu'à 30 jours d'implantation
- Convient à une utilisation à long terme
- Sans latex
Conformité
- ISO 13485
- BPF
- NMPA
- FDA
- CE